2026-07-03
Si un vérin hydraulique tombe en panne prématurément, il y a de fortes chances que la cause profonde remonte à la tige de piston, et non aux joints ou au corps du vérin. Le traitement de précision des tiges de piston détermine si une tige résiste à des cycles de pression répétés ou si elle commence à fuir et à se rayer en quelques mois. Ce guide explique ce qui se passe réellement dans le traitement de précision des tiges de piston, pourquoi chaque étape est importante et ce qu'il faut vérifier avant d'accepter un lot d'un fournisseur.
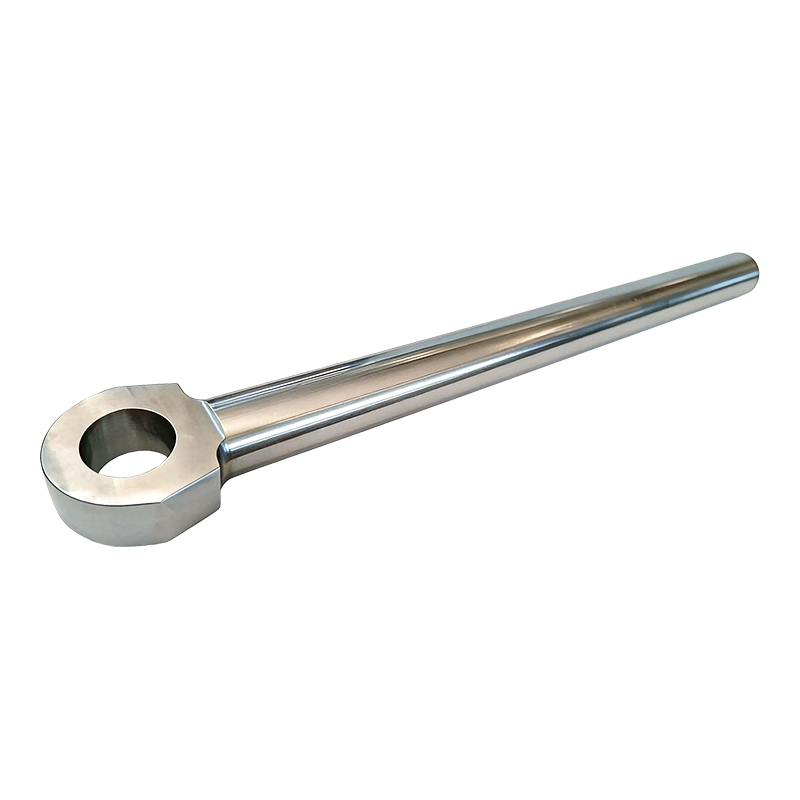
Une tige de piston n'est pas simplement une barre métallique qui entre et sort d'un cylindre. Il s'agit d'un composant porteur et étanche à la pression qui doit survivre à des milliers, voire des millions de cycles d'extension et de rétraction sans perdre sa forme, sa finition de surface ou sa rectitude. Même un petit écart dans l'arrondi ou la rugosité de la surface peut accélérer l'usure du joint, permettre au fluide de contourner ou faire plier la tige sous une charge latérale. C'est pourquoi le traitement de précision des tiges de piston n'est pas considéré comme une mise à niveau facultative dans la plupart des applications industrielles : il s'agit d'une exigence de base pour tout ce qui est utilisé dans les vérins hydrauliques, les actionneurs ou les machines lourdes.
La différence de coût entre une tige usinée selon des tolérances lâches et une tige usinée selon des spécifications de précision est généralement faible par rapport au coût d'une défaillance prématurée. Une tige qui tombe en panne sur le terrain n'a pas seulement besoin d'être remplacée : elle entraîne souvent des temps d'arrêt, le remplacement des joints et parfois des dommages à l'alésage du cylindre lui-même.
Le traitement de précision des tiges de piston suit généralement une séquence d’étapes d’usinage et de finition, chacune s’appuyant sur la précision de la précédente. Sauter ou précipiter l’une de ces étapes a tendance à apparaître plus tard comme un problème fonctionnel.
La barre brute est d'abord tournée sur un tour pour l'amener près du diamètre final, éliminant ainsi l'essentiel du matériau en excès et établissant la forme cylindrique de base. Cette étape constitue la base de chaque étape ultérieure. Le faux-rond et la cohérence sont donc importants, même si la finition de la surface est encore rugueuse à ce stade.
Après le tournage, la tige subit une rectification sans centre ou cylindrique pour ramener le diamètre dans des tolérances strictes et améliorer la rectitude. C'est par le meulage que l'essentiel de la précision dimensionnelle est réellement obtenu, car il élimine les petites incohérences laissées par le tournage et produit une finition de surface beaucoup plus fine.
Une passe de polissage affine davantage la surface, en ciblant les faibles valeurs de rugosité de surface requises pour un bon contact d'étanchéité. Cette étape affecte directement la manière dont la tige interagit avec les joints hydrauliques : une tige trop rugueuse usera rapidement les joints, tandis qu'une tige trop lisse dans le mauvais sens peut en fait réduire la rétention de lubrification.
Les tiges longues en particulier peuvent développer de légères courbures lors des premières étapes d'usinage ou de traitement thermique. Un processus de redressage, souvent effectué mécaniquement sous pression contrôlée, corrige ce problème avant l'inspection finale afin que la tige fonctionne de manière constante sur toute sa longueur sous charge.
L'usinage à lui seul ne permet pas de préparer une tige de piston pour des applications exigeantes. Les traitements de surface ajoutent la dureté, la résistance à la corrosion et la protection contre l'usure que l'acier brut usiné n'a pas à lui seul. Différents traitements conviennent à différents environnements d'exploitation, et le mauvais choix est une cause fréquente de défaillance précoce des tiges.
| Traitement | Principal avantage | Cas d'utilisation typique |
| Chromage dur | Haute résistance à l'usure, bonne protection contre la corrosion | Vérins hydrauliques à usage général |
| Revêtement Nickel-Chrome | Résistance à la corrosion améliorée par rapport au chrome standard | Environnements marins, offshore et humides |
| Trempe par induction | Dureté de surface accrue tout en conservant un noyau résistant | Équipements industriels et mobiles lourds |
| Revêtement céramique | Excellente résistance à l’usure et aux produits chimiques | Environnements chimiques agressifs ou à cycle élevé |
| Nitruration | Dureté de surface profonde sans changement dimensionnel significatif | Applications de précision sensibles à la distorsion |
Lorsque vous évaluez les capacités de traitement de précision des tiges de piston d'un fournisseur, quelques spécifications mesurables vous en disent bien plus qu'une affirmation générale de « haute précision ». Ce sont les chiffres qui valent la peine d’être demandés directement.
La plupart des défaillances de tiges de piston peuvent être attribuées à un manquement dans l'une des étapes de traitement décrites ci-dessus. Les tiges rectifiées de manière incohérente présentent souvent des motifs d'usure inégaux une fois installées, car le joint entre en contact avec une surface légèrement irrégulière à chaque course. Un mauvais redressage laisse les tiges sujettes à une charge latérale sous pression, ce qui accélère à la fois l'usure des joints et la fatigue de la tige au fil du temps.
Les problèmes de revêtement sont un autre problème fréquent, en particulier lorsque l’épaisseur du placage est incohérente ou que l’adhérence est faible. Un revêtement qui s'écaille ou s'use prématurément expose le métal de base à la corrosion, ce qui peut rapidement transformer un petit défaut de surface en une tige qui doit être complètement remplacée. Choisir un fournisseur qui documente et contrôle chacune de ces variables fait généralement la différence entre une tige qui dure des années et une autre qui provoque des problèmes de maintenance répétés.
Avant de s'engager auprès d'un fournisseur pour le traitement de précision des tiges de piston, il vaut la peine d'obtenir des réponses claires à quelques questions pratiques plutôt que de se fier à des allégations marketing générales.
Le traitement de précision des tiges de piston n'est pas une étape unique que vous pouvez cocher sur une liste : c'est une chaîne de décisions d'usinage et de finition qui doivent toutes tenir ensemble. Une tige parfaitement rectifiée mais mal recouverte échouera aussi vite qu'une tige bien revêtue mais rectifiée de manière incohérente. Obtenir dès le départ une documentation claire et des tolérances mesurables auprès d'un fournisseur est le moyen le plus fiable d'éviter de découvrir un maillon faible une fois la tige déjà en service.
Contactez-nous
+86-137-0618-5800
No. 3, route Dujuan West, ville de Hudai, district de Binhu, ville de Wuxi, province du Jiangsu
Entrez en contact
Mobile