Pourquoi le chromage dur traditionnel est reconsidéré
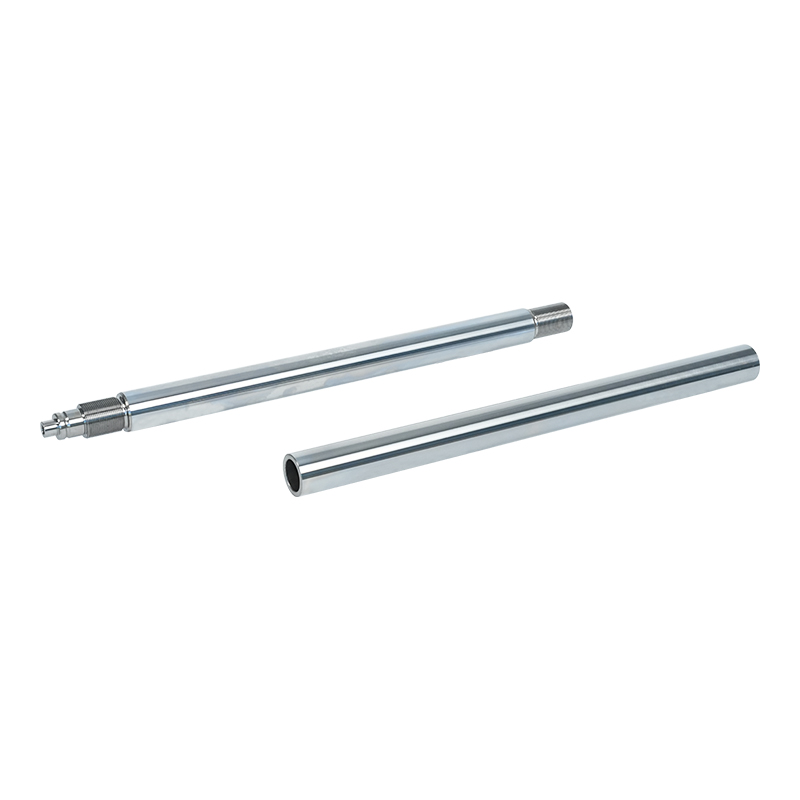
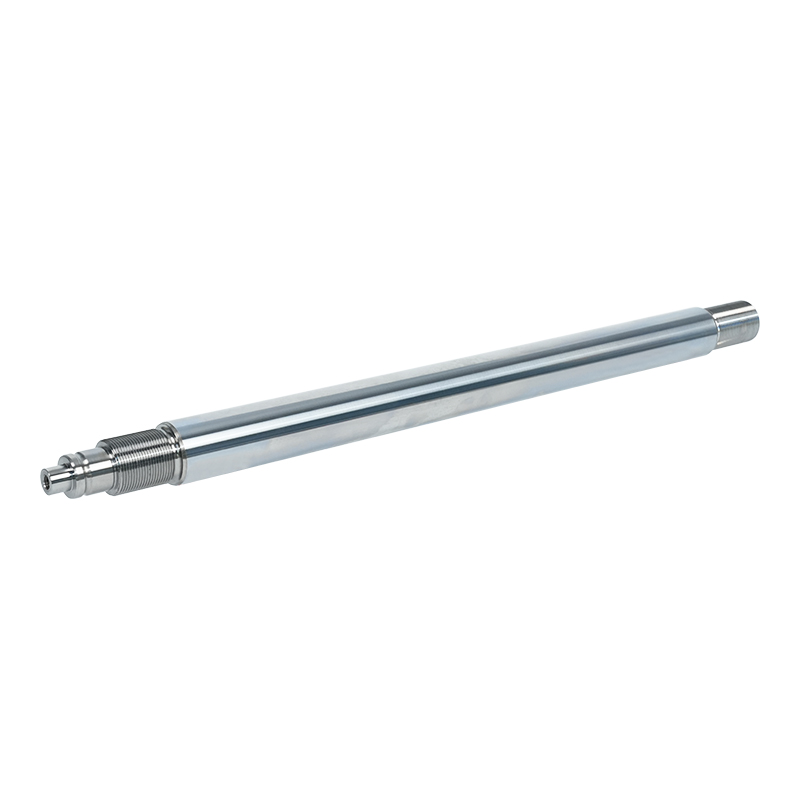
Le chromage dur est le revêtement par défaut pour un tige de piston revêtue depuis des décennies, en grande partie parce qu’il offre un bon équilibre entre résistance à l’usure, protection contre la corrosion et coût relativement faible. Mais le processus de placage lui-même repose sur du chrome hexavalent, qui est soumis à des réglementations de plus en plus strictes en matière d'environnement et de sécurité sur le lieu de travail dans de nombreuses régions. Cette pression réglementaire n'a pas éliminé l'option du chrome dur, mais elle a poussé les fabricants à évaluer des technologies de revêtement alternatives qui peuvent égaler ses performances sans le même fardeau de conformité environnementale.
Le changement n’est pas non plus purement réglementaire. Certains des revêtements alternatifs apparus comme substituts surpassent en fait le chrome dur traditionnel dans des scénarios spécifiques d'usure et de corrosion, ce qui signifie que la conversation a dépassé la simple conformité et s'est transformée en une véritable comparaison des performances pour certaines applications.
Les microfissures dans le chrome dur ne sont pas toujours un défaut
Un détail qui surprend les personnes qui découvrent les spécifications des tiges de piston hydrauliques revêtues est que le chromage dur développe naturellement un réseau de microfissures dans le cadre du processus de placage, ce qui n'est pas automatiquement un signe de mauvaise qualité. Ces microfissures se forment en raison des contraintes internes qui s'accumulent au fur et à mesure du dépôt de la couche de chrome. Dans un processus de placage correctement contrôlé, elles sont réparties uniformément et restent suffisamment peu profondes pour ne pas compromettre les performances globales du revêtement.
Quand la microfissuration devient un réel problème
Le problème survient lorsque les fissures sont inégalement réparties, sont plus profondes que prévu ou se connectent les unes aux autres pour former un chemin continu jusqu'au métal de base. Dans ce cas, l'humidité corrosive ou les contaminants peuvent se frayer un chemin à travers le revêtement et commencer à attaquer le substrat situé en dessous, provoquant éventuellement le soulèvement ou l'écaillage du revêtement, même si la surface semble encore intacte de l'extérieur.
Fragilisation par l'hydrogène : un risque introduit par le processus de placage lui-même
Les processus de galvanoplastie utilisés pour appliquer du chrome dur peuvent introduire des atomes d'hydrogène dans l'acier de base pendant la réaction de placage, et s'il n'est pas traité, cet hydrogène peut migrer dans la structure cristalline du métal et rendre la tige plus cassante que ne le suggèrent ses spécifications de matériau d'origine. Ceci est particulièrement préoccupant pour les tiges d’acier à haute résistance, car les alliages à plus haute résistance ont tendance à être plus sensibles à la fragilisation par l’hydrogène que les matériaux à moindre résistance.
- La cuisson après placage, une étape de traitement thermique contrôlée, est utilisée pour chasser l'hydrogène absorbé du métal de base.
- La cuisson doit avoir lieu dans une fenêtre spécifique après le placage, car un traitement retardé réduit son efficacité.
- Les matériaux de tige à plus haute résistance nécessitent généralement un contrôle plus minutieux de cette étape que les alliages à résistance standard
- Sauter ou raccourcir le processus de cuisson est une cause fréquente de rupture fragile inattendue de tiges par ailleurs bien usinées.
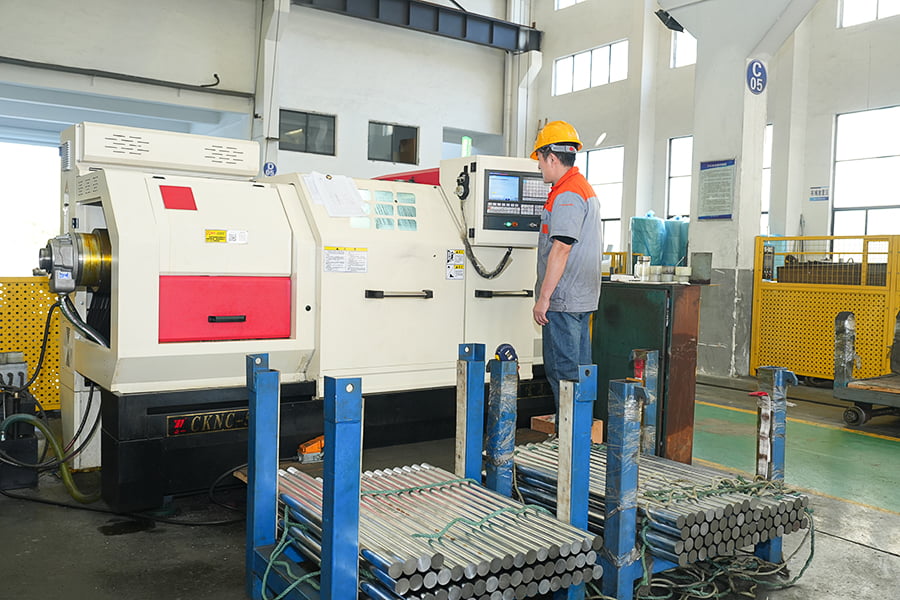
La cuisson après placage est une étape standard et non négociable de notre processus de revêtement dans notre usine de Wuxi, précisément parce que la fragilisation par l'hydrogène est le genre de risque caché qui n'apparaîtra pas lors d'une inspection dimensionnelle ou visuelle normale.
Le jet thermique HVOF comme alternative croissante
Le revêtement par pulvérisation thermique à haute vitesse d'oxygène, ou HVOF, est devenu l'une des alternatives les plus courantes au chromage traditionnel pour tige de piston hydraulique revêtue candidatures. Plutôt que de déposer du métal par une réaction de galvanoplastie, HVOF pulvérise un carbure de tungstène chauffé ou un matériau similaire sur la surface de la tige à une vitesse extrêmement élevée, créant ainsi un revêtement dense avec une très faible porosité. Ce processus tend à produire un revêtement offrant une meilleure résistance à l'usure dans les environnements abrasifs et ne comporte pas le même risque de fragilisation par l'hydrogène associé à la galvanoplastie.
Le compromis réside généralement dans le coût et la disponibilité de l'équipement, car le HVOF nécessite un équipement de pulvérisation spécialisé qui n'est pas aussi largement disponible que les lignes de chromage conventionnelles. Pour les applications où l'environnement d'exploitation est particulièrement abrasif, comme les machines d'exploitation minière ou de battage, le coût initial supplémentaire est souvent justifié par une durée de vie nettement plus longue par rapport au chrome dur standard.
Les tests d'adhérence déterminent si un revêtement durera réellement
Un revêtement peut répondre à toutes les spécifications d'épaisseur et de dureté du papier et néanmoins échouer prématurément si l'adhérence entre le revêtement et le métal de base n'a pas été correctement vérifiée. Une mauvaise préparation de la surface avant le revêtement, telle qu'un nettoyage inadéquat ou une rugosité de surface insuffisante, peut laisser un revêtement mécaniquement sain, isolé mais mal adhéré au substrat, ce qui se manifeste par un écaillage ou un pelage une fois que la tige est soumise à une contrainte de fonctionnement réelle plutôt que lors d'un test statique.
| Méthode d'essai | Ce qu'il vérifie |
| Essai de pliage | Si le revêtement se fissure ou se soulève sous l'effet d'une flexion mécanique |
| Test transversal | Force de liaison entre les couches de revêtement et le métal de base à un niveau microscopique |
| Test au brouillard salin | Résistance à la corrosion et intégrité du revêtement sous exposition accélérée |
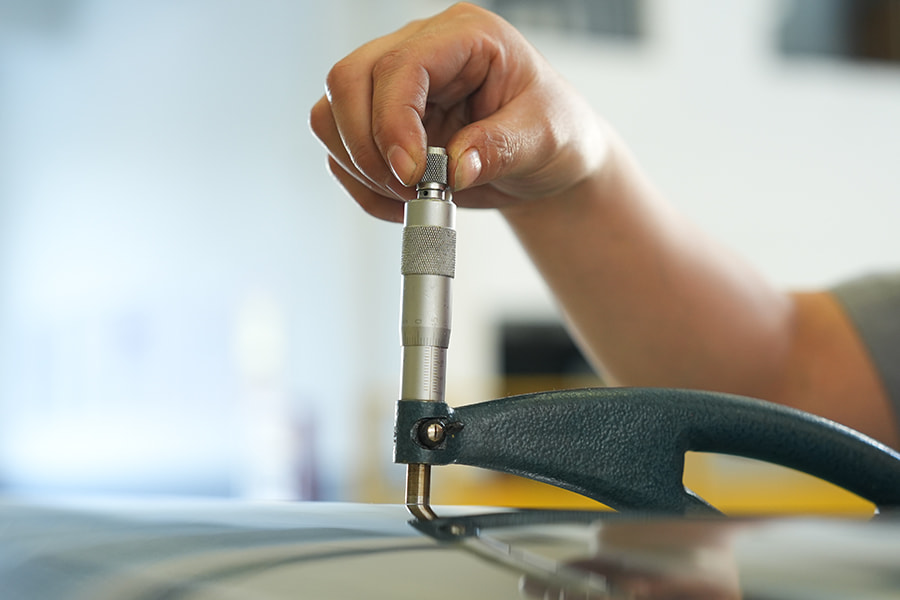
| Mesure d'épaisseur | Cohérence de la profondeur du revêtement sur toute la surface de la tige |
Faire correspondre le choix du revêtement à l'environnement d'exploitation réel
Le choix d'un revêtement pour une tige de piston n'est pas une décision unique, car différents environnements d'exploitation stressent différents modes de défaillance. Un revêtement qui fonctionne bien dans un environnement sec et peu corrosif peut ne pas résister à une application marine ou côtière, et un revêtement optimisé pour la résistance à la corrosion n'est pas nécessairement le meilleur choix pour un environnement abrasif et riche en particules comme l'exploitation minière ou l'excavation.
- Le chrome dur standard fonctionne de manière fiable dans les applications générales de machines industrielles et de construction avec une exposition modérée.
- Les revêtements nickel-chrome ou céramique ont tendance à mieux résister dans les environnements marins, portuaires et côtiers fortement exposés au sel.
- Les revêtements en carbure de tungstène appliqués par HVOF conviennent aux environnements abrasifs tels que les machines d'exploitation minière et d'empilage où l'usure des particules est la préoccupation dominante.
- Les applications présentant un risque combiné de corrosion et d'abrasion bénéficient parfois d'une approche de revêtement en couches ou hybride plutôt que d'un seul type de revêtement.
Dans le cadre de projets de conservation de l'eau, de marine et de champs pétrolifères, nous avons fourni des tiges de piston hydrauliques revêtues. L'adaptation du revêtement à la combinaison spécifique d'humidité, d'abrasion et de conditions de charge a toujours fait une plus grande différence dans la durée de vie que le simple choix du revêtement le mieux noté disponible.