2026-07-09
Si vous travaillez avec des vérins hydrauliques ou pneumatiques, vous savez déjà que la tige de piston est l'un des composants les plus critiques de l'ensemble du système. C'est la pièce qui transfère la force du piston à la charge externe, et ce, tout en étant exposée à des pressions élevées, à un mouvement constant et à des conditions environnementales souvent difficiles. Un tige de piston solide – par opposition à une tige creuse ou tubulaire – il s’agit d’une seule pièce de métal ininterrompue qui s’étend du piston à la culasse jusqu’au monde extérieur. Dans ce guide, nous expliquerons ce que sont les tiges de piston solides, les matériaux à partir desquels elles sont fabriquées, comment elles sont fabriquées, quelles spécifications sont importantes et comment choisir celle qui convient à votre application.
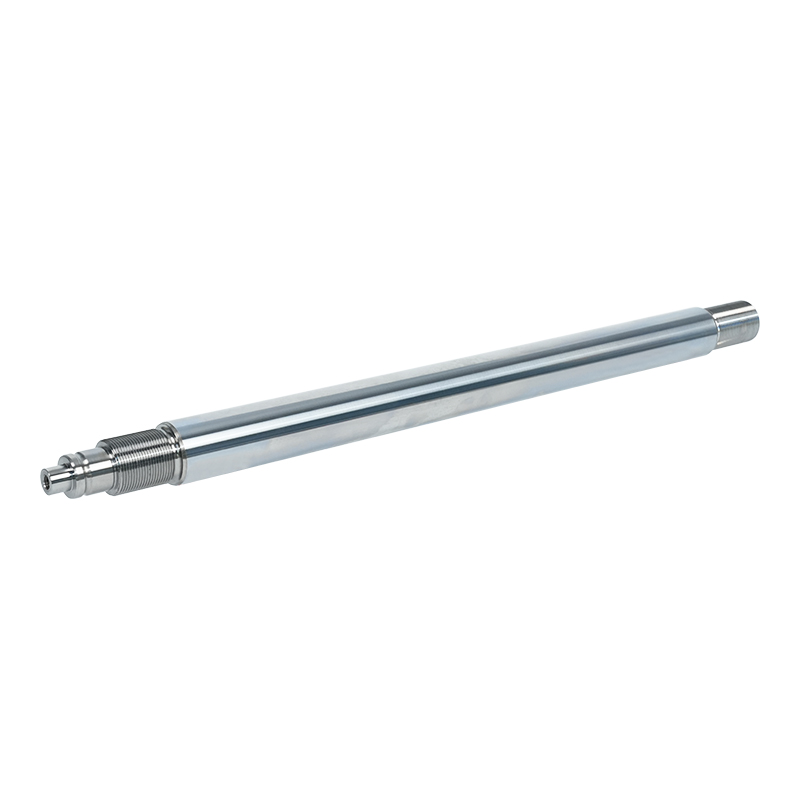
A tige de piston solide est une tige métallique cylindrique qui relie le piston à l'intérieur d'un cylindre au mécanisme externe entraîné. On l'appelle « solide » car il est fabriqué à partir d'une seule pièce de matériau – généralement de l'acier à haute résistance – sans âme creuse ni passage interne. La tige s'étend à travers la culasse, où elle est scellée par un presse-étoupe pour empêcher toute fuite de liquide ou de gaz, et transfère le mouvement linéaire et la force générés par le piston à la charge extérieure.
Le tige de piston solide est soumis à des contraintes mécaniques importantes : efforts de traction et de compression, moments de flexion, charges latérales et fatigue due aux cyclages répétés. Il doit également résister à l'usure due au joint de tige et à la corrosion due à l'environnement d'exploitation. C'est pourquoi le choix du bon matériau, de la bonne finition de surface et du bon processus de fabrication est absolument essentiel pour un fonctionnement fiable.
Le material you choose for your tige de piston solide affecte directement sa résistance, sa durabilité et son coût. Voici les matériaux les plus couramment utilisés dans l’industrie.
L'acier au carbone moyen est le matériau le plus largement utilisé pour tiges de piston hydrauliques . Le grade C45 (DIN) ou 1045 (AISI) est le choix standard. Il offre un bon équilibre entre résistance et ténacité, avec une résistance à la traction généralement d'environ 600 à 700 MPa. Lorsqu'il est correctement durci et revenu, il offre une excellente résistance à la fatigue à un coût raisonnable. La plupart des tiges en acier au carbone sont trempées par induction et chromées pour améliorer la dureté de surface et la résistance à la corrosion.
Pour les applications plus exigeantes où une résistance à la traction plus élevée et une meilleure trempabilité sont requises, des aciers alliés comme le 42CrMo4 (DIN) ou le 4140 (AISI) sont utilisés. Ces matériaux offrent des résistances à la traction allant jusqu'à 1 000 à 1 200 MPa après un traitement thermique approprié. Ils sont couramment utilisés dans les machines lourdes, l'hydraulique mobile et les applications où la tige doit résister à des charges latérales ou à des forces d'impact élevées.
Dans les environnements corrosifs – comme les applications marines, la transformation alimentaire ou les usines chimiques – l’acier inoxydable est le choix évident. Tiges de piston solides fabriqués en acier inoxydable 304 ou 316 offrent une excellente résistance à la corrosion à des niveaux de résistance modérés. Pour une résistance plus élevée, les qualités à durcissement par précipitation comme le 17-4 PH peuvent atteindre des résistances à la traction supérieures à 1 300 MPa tout en conservant une bonne résistance à la corrosion. Le compromis est un coût nettement plus élevé que celui de l’acier au carbone.
Certains tiges de piston pneumatiques et les tiges hydrauliques haut de gamme sont en acier nitruré. La nitruration est un processus de durcissement de surface qui diffuse de l'azote dans la couche de surface, créant ainsi un boîtier dur et résistant à l'usure sans avoir besoin d'un chromage séparé. Les tiges nitrurées offrent une excellente résistance à l’usure et à la fatigue, mais le processus de nitruration augmente le coût.
Le production of a high-quality tige de piston solide implique plusieurs étapes soigneusement contrôlées. Chaque étape affecte les performances finales et la longévité de la canne.
Le process starts with selecting the appropriate steel grade and sourcing bar stock. The bar is usually hot-rolled or cold-drawn, depending on the required diameter and surface quality. Cold-drawn bars offer better dimensional accuracy and surface finish, which reduces subsequent machining time.
Le bar stock is cut to the required length using a band saw or automatic sawing machine. A small machining allowance is left for subsequent turning and grinding operations.
Le rod is turned on a CNC lathe to bring it close to the final diameter. This operation removes the scale from hot-rolled material and creates a uniform surface for subsequent operations. A threaded end may be machined at the external end for connection to the load.
En fonction du matériau et de l'application, la tige peut être trempée et revenue pour obtenir les propriétés mécaniques souhaitées. Pour les tiges en acier au carbone, le durcissement par induction est souvent appliqué à la couche superficielle pour augmenter la résistance à l'usure tout en conservant un noyau résistant et ductile.
Après le traitement thermique, la tige est rectifiée sans centre pour atteindre le diamètre final avec des tolérances serrées – généralement à ±0,02 mm ou mieux. Une finition de surface fine de Ra 0,2 à 0,4 µm est obtenue grâce à un polissage ultérieur. Cette finition lisse est essentielle à la durée de vie du joint ; une surface rugueuse usera rapidement le joint de tige et provoquera des fuites.
Pour tiges de piston chromées , une couche de chrome dur est déposée par galvanoplastie sur la surface du sol. La couche de chrome offre une excellente résistance à l'usure, un faible coefficient de frottement et une protection contre la corrosion. L'épaisseur typique du chrome est de 20 à 50 µm, et le placage est souvent suivi d'une opération de finition (superfinition ou polissage) pour obtenir la rugosité de surface finale.
Le finished tige de piston solide est inspecté pour la précision dimensionnelle, la finition de surface et la rectitude. Des tests de dureté et, dans certains cas, des tests non destructifs (comme l'inspection par magnétoscopie) sont effectués pour détecter les défauts de surface. Les tiges sont ensuite enduites d'une huile antirouille et emballées pour l'expédition.
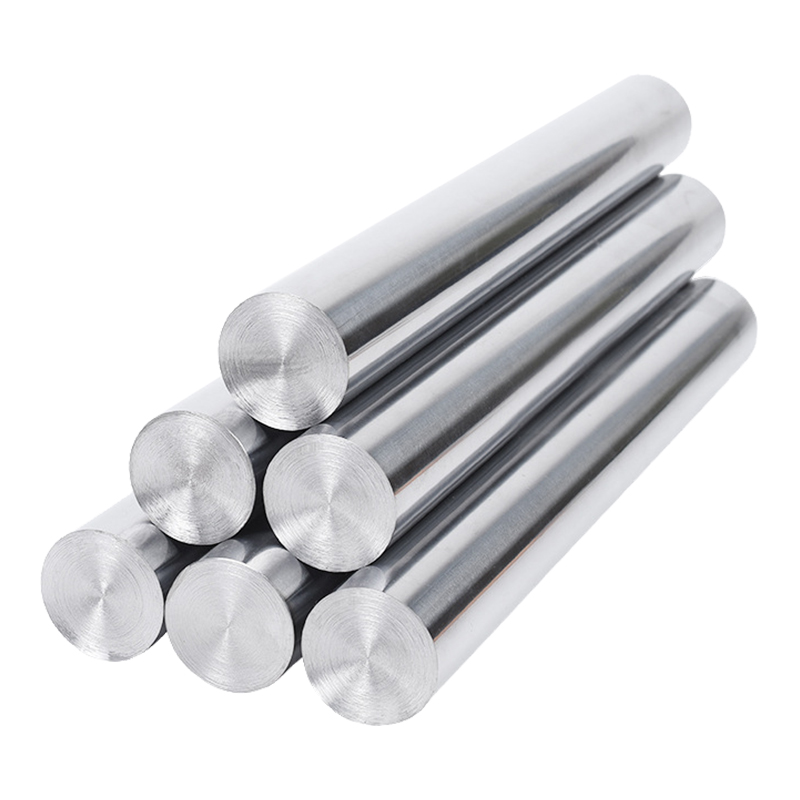
Lors de la spécification ou de l'achat d'un tige de piston solide , plusieurs paramètres techniques sont essentiels. Voici une liste des plus importants.
| Spécification | Valeurs typiques | Pourquoi c'est important |
| Tolérance de diamètre | ±0,01 – ±0,02 mm | Une tolérance serrée garantit un bon ajustement du joint et empêche les fuites |
| Rugosité de surface (Ra) | 0,2 – 0,4 µm | La surface lisse réduit l'usure des joints et prolonge la durée de vie du cylindre |
| Épaisseur du chrome | 20 – 50 µm | Une épaisseur de chrome adéquate assure une protection à long terme contre l'usure et la corrosion |
| Dureté superficielle | 600 – 750 HV (après durcissement par induction) | La surface dure résiste aux rayures et à l'usure causée par les joints et les contaminants |
| Résistance à la traction | 600 – 1 200 MPa (dépend du matériau) | Détermine la capacité de charge et la marge de sécurité de la tige |
| Rectitude | ≤ 0,3 mm par mètre | Une tige pliée provoque une usure inégale des joints et un grippage du cylindre |
| Rondeur | ≤ 0,02 mm | Les tiges mal rondes provoquent une usure localisée des joints et des fuites |
Tandis que tige de piston solides sont les plus courants, des tiges creuses sont utilisées dans certaines applications. Voici comment ils se comparent.
| Caractéristique | Tige de piston solide | Tige de piston creuse |
| Poids | Plus lourd (tout en matériau solide) | Plus léger (le noyau creux permet d'économiser du poids) |
| Rapport résistance/poids | Inférieur | Plus élevé (meilleur pour l'aérospatiale et les applications mobiles) |
| Résistance au flambage | Plus élevé (la section solide résiste mieux au flambage) | Inférieur (thin wall is more susceptible to buckling under compression) |
| Coût de fabrication | Inférieur (simpler to produce) | Supérieur (nécessite un perçage/trépanage, un usinage plus complexe) |
| Applications courantes | Hydraulique générale, pneumatique, machinerie lourde | Aérospatiale, équipements mobiles, applications sensibles au poids |
Pour most industrial applications, tige de piston solides sont le choix par défaut en raison de leur simplicité, de leur solidité et de leur rentabilité. Les tiges creuses ne valent la peine d’être envisagées que lorsque la réduction du poids est une priorité essentielle.
Tiges de piston solides se retrouvent dans une grande variété d’industries et d’équipements. Voici quelques-unes des applications les plus courantes.
Il s’agit de loin de la plus grande application. Dans les systèmes hydrauliques – des excavatrices et grues aux presses et machines de moulage par injection – le tige de piston hydraulique transfère la pression hydraulique en force linéaire. Ces tiges doivent supporter des pressions élevées (jusqu'à 350 bars ou plus) et fonctionnent souvent dans des environnements extérieurs difficiles.
Dans les systèmes pneumatiques utilisés dans les usines et les équipements d'automatisation, tige de piston solides sont standards. Les pressions plus faibles (généralement 6 à 10 bars) permettent d'utiliser des tiges plus légères, mais les cadences élevées (jusqu'à plusieurs cycles par seconde) exigent un excellent état de surface et une excellente résistance à l'usure pour maintenir la durée de vie des joints.
Les équipements tels que les bras d'excavatrice, les lames de bulldozer et les brise-roche utilisent des équipements robustes. tige de piston solides . Ces applications imposent des charges extrêmes, des forces de choc et des environnements abrasifs. Les tiges de ce secteur sont généralement fabriquées en acier allié, trempées par induction et fortement chromées.
Les tracteurs, les moissonneuses et les pulvérisateurs utilisent tous des vérins hydrauliques avec tige de piston solides . Ces tiges doivent résister à la corrosion causée par les engrais et les produits chimiques, ce qui fait de l'acier inoxydable ou de l'acier au carbone fortement protégé le matériau de choix.
Pourklifts, aerial work platforms, and material handling equipment rely on tige de piston solides dans leurs vérins de levage. Le poids est un facteur ici, c'est pourquoi certains fabricants utilisent des tiges creuses, mais les tiges pleines restent courantes en raison de leur résistance supérieure au flambage.
Les chaînes de production automobile utilisent des milliers de vérins pneumatiques et hydrauliques. Tiges de piston solides dans ces applications, leur diamètre est généralement plus petit et ils sont usinés avec précision pour un fonctionnement à grande vitesse et à cycle élevé.
Le durcissement par induction est un procédé de traitement thermique couramment appliqué aux tiges de piston hydrauliques . Voici pourquoi c'est si important.
Le durcissement par induction durcit sélectivement uniquement la couche superficielle de la tige – généralement jusqu'à une profondeur de 1 à 3 mm – tout en laissant le noyau dans un état résistant et ductile. La dureté de surface atteint 600-750 HV, ce qui améliore considérablement la résistance à l'usure du joint de tige et des éventuelles particules abrasives susceptibles d'être présentes. La couche durcie fournit également une base plus solide pour le chromage, empêchant le chrome de « coquiller des œufs » ou de s'écailler sous de lourdes charges.
Le induction hardening process is fast and highly controllable, making it well-suited for high-volume production. After hardening, the rod is ground to remove any distortion and achieve the final diameter tolerance.
Le overwhelming majority of tiges de piston hydrauliques sont chromés dur. Le chromage offre une surface dure à faible friction qui réduit considérablement l'usure de la tige et de son joint. Il offre également une excellente résistance à la corrosion.
L'épaisseur typique du chrome dur pour les tiges de piston est de 20 à 50 µm. Un chrome plus épais n’est pas nécessairement meilleur : au-delà d’un certain point, la couche de chrome devient cassante et peut se fissurer sous l’effet des contraintes. Le processus de placage doit être soigneusement contrôlé pour garantir une épaisseur uniforme, une bonne adhérence et une porosité minimale.
Pour particularly harsh environments – like saltwater exposure or highly acidic conditions – alternatives to chrome plating exist. Nickel-chrome plating or electroless nickel plating can provide superior corrosion resistance, though at a higher cost. For food-grade applications, some manufacturers use proprietary ceramic coatings or specialized stainless steel rods.
Même le meilleur tige de piston solide ne durera pas longtemps s'il n'est pas correctement entretenu. Voici ce que vous devez faire pour prolonger la durée de vie de vos tiges de vérin.
Inspectez régulièrement la surface de la tige pour détecter tout signe de rayures, de piqûres ou de corrosion. Même des rayures mineures peuvent entraîner des fuites du joint. Si vous remarquez des dommages, recherchez-en la cause : il peut s'agir d'une contamination dans le cylindre, d'un mauvais alignement ou d'une performance insuffisante du joint racleur.
Le external part of the rod is exposed to the environment. Wipe it clean before retracting it into the cylinder. This prevents dirt, grit, and moisture from being pulled past the wiper seal and into the cylinder, where they can damage the rod and seals.
Le wiper seal (or scraper seal) is the first line of defense against contamination. If you notice the rod coming back dirty or with a film of oil on it, the wiper seal may be worn and need replacing.
Les vérins hydrauliques sont généralement lubrifiés par le fluide hydraulique lui-même. Mais dans les vérins pneumatiques, ou dans les applications où le vérin est rarement utilisé, vous devrez peut-être appliquer une légère couche d'huile appropriée sur la tige exposée pour éviter la corrosion. Faites attention à ne pas en faire trop : un excès d’huile peut attirer la saleté.
L'une des causes les plus courantes de défaillance prématurée des tiges est la charge latérale, c'est-à-dire lorsque le vérin est mal aligné avec la charge. Cela provoque une courbure ou une usure inégale de la tige, ce qui détruit rapidement la tige et les joints. Vérifiez toujours l’alignement du cylindre pendant l’installation et effectuez les ajustements si nécessaire.
Choisir le bon fournisseur pour votre tige de piston solide est tout aussi important que de choisir les bonnes spécifications. Voici quelques facteurs à considérer.
A tige de piston solide peut sembler un simple composant, mais c'est l'une des pièces les plus critiques de tout système hydraulique ou pneumatique. Choisir les bons matériaux, processus de fabrication et spécifications peut faire la différence entre des années de fonctionnement sans problème et des temps d'arrêt fréquents et coûteux.
Lors de la sélection d'un tige de piston solide , ne lésinez pas sur les raccourcis. Choisissez le matériau adapté à votre environnement, spécifiez la dureté et l'épaisseur de chrome appropriées, et travaillez avec un fournisseur capable de fournir la documentation qualité nécessaire. Et une fois la tige en service, entretenez-la correctement : gardez-la propre, surveillez son usure et résolvez tout problème avant qu'il ne devienne un problème majeur.
Avec les bons choix et les soins appropriés, un produit de haute qualité tige de piston solide offrira des performances fiables pendant des années, assurant le bon fonctionnement de votre équipement et le bon fonctionnement de vos lignes de production.
Contactez-nous
+86-137-0618-5800
No. 3, route Dujuan West, ville de Hudai, district de Binhu, ville de Wuxi, province du Jiangsu
Entrez en contact
Mobile