2026-09-02
Dans un atelier, un vérin hydraulique usé provenant d'un marteau hydraulique est démonté. La surface de la tige présente des rayures longitudinales, une légère rouille dans les creux corrodés et la couche de chrome s'est écaillée près de l'extrémité de la tige. La plainte du client n'est pas nouvelle : mouvements lents, contamination par l'huile et remplacements répétés des joints. Avant de blâmer les joints ou le tube du cylindre, examinez la surface de la tige de piston. Le chromage dur reste la solution la plus largement utilisée pour la protection des tiges de piston, car il offre une combinaison de dureté, de résistance à la corrosion et de faible frottement que peu d'autres traitements de surface peuvent égaler en termes de rapport qualité-prix.
Le chromage dur est un processus de dépôt électrolytique d’une fine couche de chrome sur le substrat en acier. Pour une tige de piston, cette couche a trois fonctions clés : elle résiste à l'usure abrasive du système d'étanchéité, elle protège l'acier au carbone de l'humidité et des produits chimiques et elle maintient le frottement dynamique entre la tige et les joints suffisamment bas pour un fonctionnement fluide.
La couche de chrome elle-même est extrêmement dure. En pratique, les revêtements de chrome dur mesurent généralement entre 68 et 72 HRC, soit environ 900 à 1 100 HV. Cette dureté est la raison pour laquelle une tige plaquée peut supporter des centaines de milliers de cycles sans perdre son diamètre. Cela permet également d'utiliser la tige dans des environnements agressifs où de la poussière, des abrasifs et de l'eau sont présents.
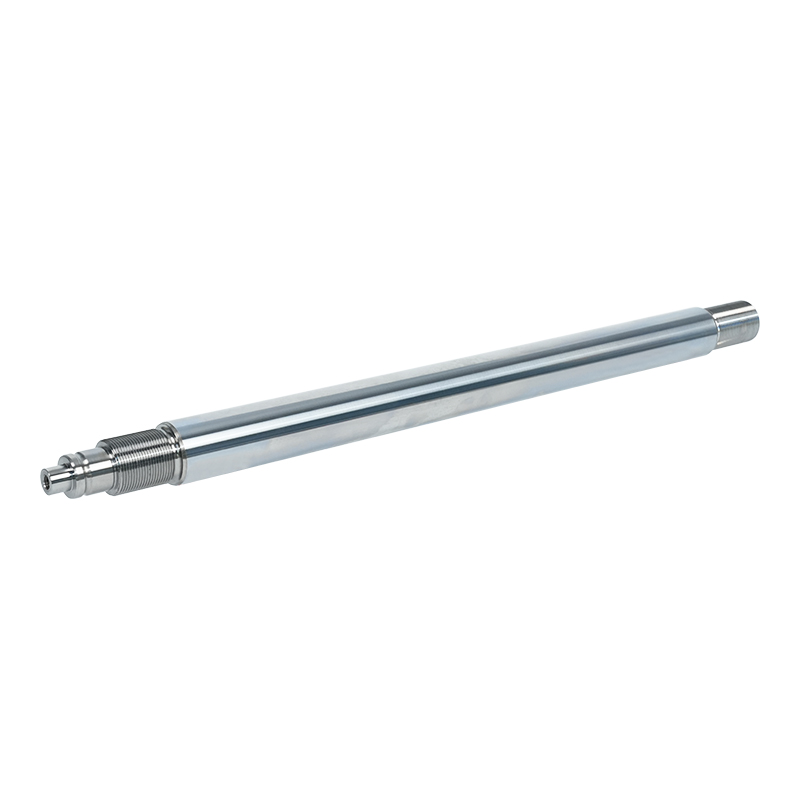
 Tige de piston chromée dure pour la résistance à l'usure Cette tige de piston est dotée d'un revêtement chromé dur avec une dureté de surface élevée, offrant une excellente résistance à l'usure et une excellente durabilité dans les environnements exigeants. Il peut également être remis à neuf par replaquage, offrant ainsi une solution rentable pour les tiges usées. Voir le produit →
A tige de piston chromée dur n'est pas seulement une question de dureté de surface. Le revêtement est également un moyen pratique de remettre à neuf les tiges usagées. Si une tige est usée mais toujours ronde, elle peut être replaquée et rectifiée à sa taille d'origine, ce qui est souvent plus rentable que l'achat d'une nouvelle pièce.
Tous les chromages durs ne sont pas identiques. La différence entre une canne qui dure deux ans et une autre qui dure dix ans réside souvent dans quelques valeurs mesurables. Ce sont les spécifications que vous devez vérifier auprès du fournisseur.
| Spécification | Gamme typique | Ce que cela affecte |
|---|---|---|
| Dureté du revêtement | 68-72 HRC (≈900-1 100 HV) | Résistance à l'usure et durée de vie à l'abrasion |
| Épaisseur du revêtement | 10 à 30 µm pour un service standard ; 30 à 50 µm pour les conditions difficiles | Protection contre la corrosion, marge d'usure et durée de vie globale |
| Rugosité de surface (Ra) | 0,1–0,2 µm après polissage | Compatibilité des joints et comportement au frottement |
| Adhésion du revêtement | Pas d'écaillage ni de pelage lors d'un test de pliage à 90° | Durabilité à long terme sous charges dynamiques |
| Tolérance diamétrale | h7 ou une gamme personnalisée plus étroite, assortie au guide et aux joints | Ajustement des performances du cylindre et du joint |
Lorsqu’un fournisseur ne peut pas donner ces chiffres, vous achetez un inconnu. Demandez la méthode de test ou l’étalon interne derrière chaque valeur. Une tige qui répond à ces plages est plus susceptible d'offrir une durée de vie prévisible.
Avant que le chrome n'atteigne l'acier, la tige doit être usinée au diamètre et à la finition de surface corrects. Le processus de placage lui-même comprend normalement le dégraissage, le nettoyage à l'acide, la gravure inversée, le dépôt dans un bain de chrome, le rinçage et le polissage final. Chaque étape affecte l’adhésion finale et la répartition de l’épaisseur.
Chez un fabricant expérimenté, ce processus est contrôlé avec des équipements dédiés. Par exemple, des rectifieuses CNC et des polisseuses CNC sont utilisées pour obtenir l'usinage de précision requis avant le placage. Une ligne de production de galvanoplastie environnementale intelligente aide à maintenir une chimie du bain constante, ce qui affecte directement la dureté et l’uniformité du revêtement. C’est l’une des raisons pour lesquelles une tige présentant les mêmes spécifications de matériau peut se comporter différemment d’un fournisseur à l’autre.
Le contrôle qualité est généralement effectué par lots. Un bon fournisseur vérifie l'épaisseur du revêtement avec une jauge d'épaisseur magnétique, mesure la dureté sur un échantillon, effectue un test d'adhérence et peut inspecter la porosité. Demandez un certificat de conformité ou un rapport de test lors de votre achat.
Le chromage dur constitue la base, mais ce n’est pas la seule option. Le choix dépend souvent de l'environnement et de l'objectif de coût.
Pour les équipements marins ou très humides, un revêtement duplex tel que du chrome blanc laiteux suivi d'un chrome dur est populaire. La sous-couche blanc laiteux améliore la résistance à la corrosion, tandis que la couche supérieure en chrome dur fournit la surface d'usure. Cette combinaison est courante pour les équipements offshore et portuaires.
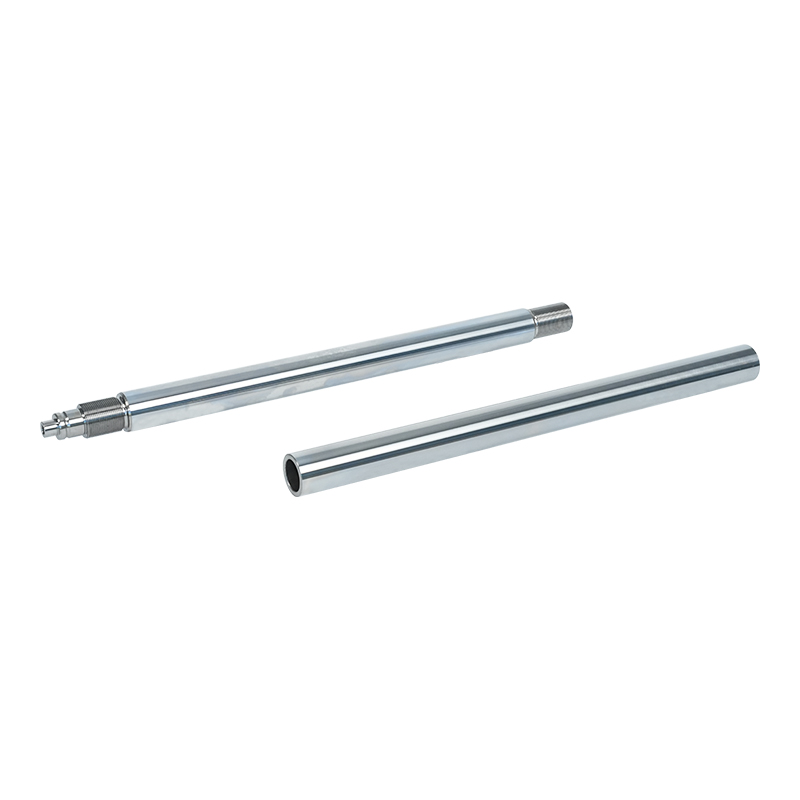 Tige de piston hydraulique à revêtement blanc laiteux et chrome dur Combinant une sous-couche blanc laiteux avec une couche supérieure en chrome dur, cette tige de piston offre une résistance améliorée à la corrosion pour les applications marines ou à forte humidité, tout en conservant une résistance à l'usure pour des performances fiables. Voir le produit →
Une autre voie établie est celle du nickel et du chrome dur. L'intercalaire en nickel offre une meilleure résistance aux attaques chimiques, notamment dans les environnements acides ou à haute température. Ce système de revêtement est souvent spécifié pour le traitement des minéraux et certaines applications hydrauliques.
Tige de piston hydraulique recouverte de nickel et de chrome dur Avec une sous-couche en nickel et une couche supérieure en chrome dur, cette tige de piston offre une résistance chimique améliorée dans les environnements acides ou à haute température, ce qui la rend adaptée au traitement des minéraux et aux systèmes hydrauliques exigeants. Voir le produit → Des alternatives telles que le revêtement céramique, le revêtement laser et le QPQ sont choisies lorsque l'application nécessite une dureté encore plus élevée, une meilleure résistance thermique ou une chimie de surface complètement différente. Ceux-ci sont plus spécialisés et généralement plus chers que le chrome dur. Pour de nombreux vérins hydrauliques, le rapport qualité-prix privilégie toujours le chromage dur.
Les tiges de piston chromées dures sont utilisées partout où les vérins hydrauliques ou pneumatiques sont confrontés à un mouvement continu et à des conditions difficiles. Les principaux secteurs comprennent les machines de construction, les équipements miniers, les usines métallurgiques, les machines portuaires et maritimes, les projets de conservation de l'eau et les équipements pour champs pétrolifères. Le fil conducteur est celui des cycles de service élevés, de la contamination abrasive et de l’exposition aux éléments.
Un fournisseur qui travaille directement avec les fabricants d’équipements aura une meilleure compréhension de la demande de ces industries. Par exemple, un fabricant ayant des relations établies avec les principaux producteurs de machines de construction connaîtra les tolérances et les exigences de test pour les vérins de pelle. Ce genre d'expérience se reflète dans la consistance des cannes livrées.
Pour éviter des surprises coûteuses, gardez ces points à l’esprit.
Tout d’abord, définissez l’environnement de travail. Le cylindre est-il exposé à l’eau de mer, à l’eau de mine acide ou à une humidité élevée ? Les réponses déterminent l'épaisseur du revêtement et si une seule couche de chrome dur est suffisante.
Deuxièmement, précisez la tolérance. Le chromage dur ajoute une épaisseur mesurable à la tige. Si vous avez besoin d'un diamètre fini de 40 mm, l'épaisseur du placage doit être incluse dans la surépaisseur de meulage. C'est là que les fournisseurs expérimentés vous font gagner du temps.
Troisièmement, regardez la documentation. Un fabricant de tiges fiable doit être en mesure de fournir des certificats de matériaux, des rapports sur l'épaisseur du placage et des certifications de système qualité telles que ISO 9001 et ISO 14001. Ces certifications indiquent que le fournisseur dispose d'un processus contrôlé et reproductible.
Quatrièmement, considérez le coût total et non le prix unitaire. Une tige avec un chrome plus épais et une finition polie peut coûter plus cher au départ, mais peut prolonger la durée de vie de plusieurs fois. Dans le cas des machines lourdes, une seule réparation imprévue peut facilement dépasser les économies initiales réalisées grâce à une tige moins chère.
Enfin, confirmez la capacité de production. Si vous avez besoin d'un approvisionnement régulier en tiges de piston, renseignez-vous sur la taille de l'usine et la planification de la production du fournisseur. Un fabricant disposant d’installations plus grandes et d’une chaîne de processus en plusieurs étapes peut fournir des délais de livraison plus fiables.
Choisir une tige de piston chromée dur n'est pas un exercice de sélection du prix le plus bas. Il s’agit d’adapter le revêtement à vos conditions de travail et de faire confiance à un partenaire disposant d’une réelle maîtrise du process. Lorsque la tige est correctement plaquée, elle devient le composant silencieux qui permet à votre système hydraulique de fonctionner jour après jour.
Contactez-nous
+86-137-0618-5800
No. 3, route Dujuan West, ville de Hudai, district de Binhu, ville de Wuxi, province du Jiangsu
Entrez en contact
Mobile