2026-09-08
Une tige de piston de vérin hydraulique est le composant le plus chargé mécaniquement dans un actionneur hydraulique. Il convertit la pression du fluide en mouvement linéaire et est le premier composant à montrer une usure lorsqu'un cylindre est sous-dimensionné, mal aligné ou mal traité. Lors des réparations sur le terrain, la tige est souvent la raison pour laquelle un cylindre est reconstruit. Ainsi, si vous spécifiez une nouvelle tige, en remplacez une ou évaluez un fournisseur, les questions pratiques sont les suivantes : quel diamètre, quel traitement de surface, quelle tolérance et combien devez-vous vous attendre à ce que cela coûte sur la durée de vie ? La réponse courte est qu'une tige de piston doit être sélectionnée pour l'effet combiné de la résistance de la colonne, de la dureté de la surface et de la résistance à la corrosion, et non pour une seule propriété. Cet article explique ces trois facteurs en utilisant les détails importants en matière d'approvisionnement et d'ingénierie.
La tige de piston est l'arbre qui relie le cylindre hydraulique à la charge externe. Il traverse un presse-étoupe et guide le piston à l'intérieur de l'alésage. Lorsqu'une pression est appliquée, la tige s'étend ou se rétracte, supportant toute la force du cylindre. La tige contrôle également le contact du joint et l’action du racleur. En conséquence, sa tolérance de diamètre et son état de surface influencent directement les fuites et la durée de vie.
Dans une application à course longue, une tige fine peut se plier sous compression. C’est ce qu’on appelle un problème de résistance de colonne. Une approche plus sûre consiste à augmenter le diamètre de la tige ou à réduire la longueur non supportée. Des tiges plus épaisses ajoutent également de la rigidité et réduisent la déflexion des charges latérales. Pour un alésage donné, le diamètre de la tige de piston détermine la vitesse d'extension et la force de rappel, il ne s'agit donc pas simplement d'un choix structurel ; c'est aussi un choix de performance.
Les défaillances de tige de piston les plus courantes se répartissent en deux catégories. Le premier est structurel. Une tige trop petite pour la longueur de course a une faible résistance de colonne, en particulier lors de la poussée de charges. Une tige longue et fine se pliera ou se cassera. La deuxième catégorie est liée à la surface. Les rayures, les piqûres et la corrosion peuvent endommager la surface de la tige et ces imperfections finiront par détruire les joints. Le chromage dur est la protection standard, mais la couche de chrome n'a généralement qu'une épaisseur de 20 à 40 microns. Une fois qu’une rayure pénètre dans cette couche, l’humidité peut atteindre le métal de base et déclencher une attaque de sous-cotation. C’est pourquoi une canne polie et correctement traitée vaut plus qu’une canne bon marché et de mauvaise finition.
Un autre problème courant est le désalignement. Si la tige est montée inclinée ou si le vérin n'est pas aligné avec la trajectoire de charge, les forces latérales créent une friction supplémentaire et une usure inégale. Dans les équipements mobiles, cela se manifeste souvent par une usure unilatérale du chrome et un remplacement répété des joints. La bonne réponse n’est pas un revêtement plus épais mais une extrémité de tige mieux conçue et une structure de support plus rigide.
Une tige de piston commence comme une barre d'acier étirée à froid ou forgée. Le processus de fabrication doit contrôler toute la séquence depuis la matière première jusqu'à l'assemblage fini. De nombreuses défaillances de tiges sont dues à des étapes sautées dans cette séquence, comme un polissage insuffisant avant le placage. Un processus typique commence par une rectification sans centre pour atteindre la tolérance de diamètre requise, souvent jusqu'à h8 ou mieux. Ensuite, la tige est polie jusqu'à une rugosité de surface de Ra 0,2 à 0,4 microns. Si l'application nécessite un durcissement par induction, la tige est chauffée et trempée avant le placage. Cela donne un boîtier rigide tout en gardant le noyau résistant.
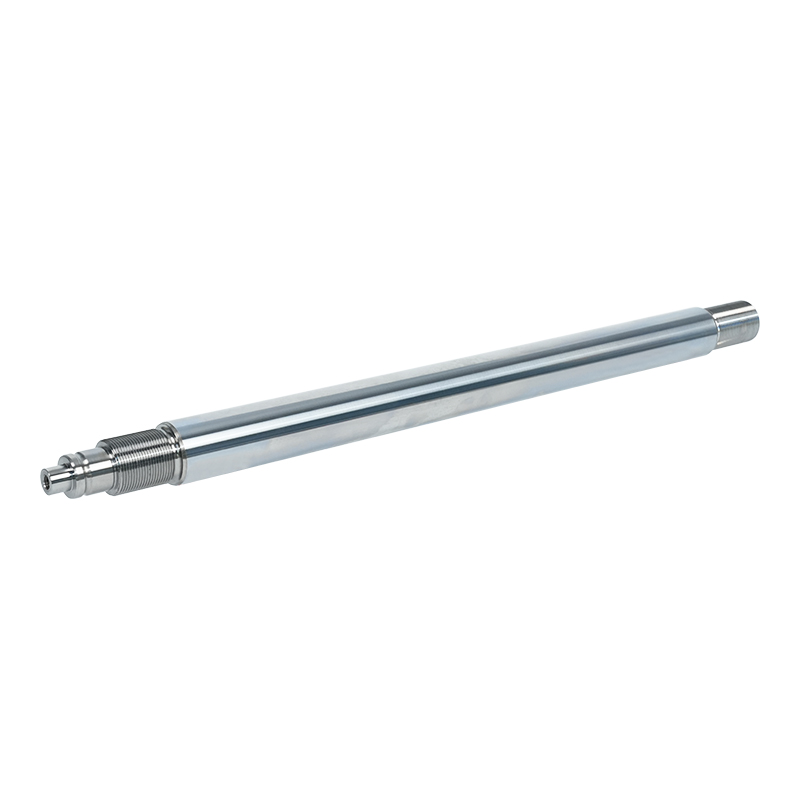
Après traitement thermique, la tige passe par une ligne de placage électrolytique. L'épaisseur du chrome est contrôlée entre 20 et 40 microns pour les vérins hydrauliques standards. Enfin, la tige est à nouveau polie pour éliminer les pics de chrome et obtenir la finition spécifiée. Cette finition finale est critique car une tige rugueuse déchirera les joints. Wuxi Qunke Machinery exploite des lignes dédiées de meulage, de polissage et de galvanoplastie intelligente pour maintenir cette séquence, et la tige solide à finition de précision de l'entreprise est fabriquée spécifiquement pour les applications qui nécessitent un contrôle dimensionnel cohérent.
 Tige de piston solide en acier allié avec finition de précision pour systèmes hydrauliques précis Fabriquée à partir d'aciers alliés de haute qualité, cette tige atteint des tolérances serrées et une finition de surface supérieure. Disponible dans des diamètres de Φ20 à Φ500, il assure un contrôle dimensionnel cohérent pour les applications hydrauliques et mécaniques exigeantes. Voir le produit →
Pour comprendre quels paramètres rendent réellement une canne précise, vous pouvez lire notre article sur le traitement de précision des tiges de piston . Il couvre la tolérance, la rectitude et la rugosité de surface en termes pratiques.
Le choix du bon traitement de surface est un compromis entre la résistance à l’usure, la résistance à la corrosion, le coût et la réparabilité. Le tableau ci-dessous est un point de départ pour adapter un traitement à votre cycle de service.
| Traitement | Épaisseur typique | Résistance à l'usure | Résistance à la corrosion | Application typique |
|---|---|---|---|---|
| Chrome dur | 20-40 microns | Élevé | Bon | Vérins hydrauliques généraux, engins de chantier |
| Chrome dur en nickel | 25-50 microns | Élevé | Très bien | Environnements marins, offshore et corrosifs |
| Revêtement céramique | 50-150 microns | Très élevé | Excellent | Élevé-wear, dry-running, and high-temperature applications |
| Revêtement laser | 1-3mm | Très élevé | Très bien | Réparations lourdes et contact avec des produits abrasifs |
| QPQ | 10-20 microns | Moyen-élevé | Excellent | Petites tiges, composants de précision, pièces critiques contre la corrosion |
Le chrome dur reste le choix le plus économique pour les cylindres de construction et industriels ordinaires. Il offre une bonne résistance à l’usure et peut être usiné facilement. Lorsque l’environnement est plus agressif, les revêtements nickel sous chrome ou céramique offrent une meilleure barrière contre la corrosion. Le revêtement laser est une approche axée sur la réparation qui consiste à créer des couches épaisses pour une tige usée ou endommagée. Le traitement QPQ est un processus thermochimique qui produit une couche composée, mais il est moins courant pour les tiges de grand diamètre.
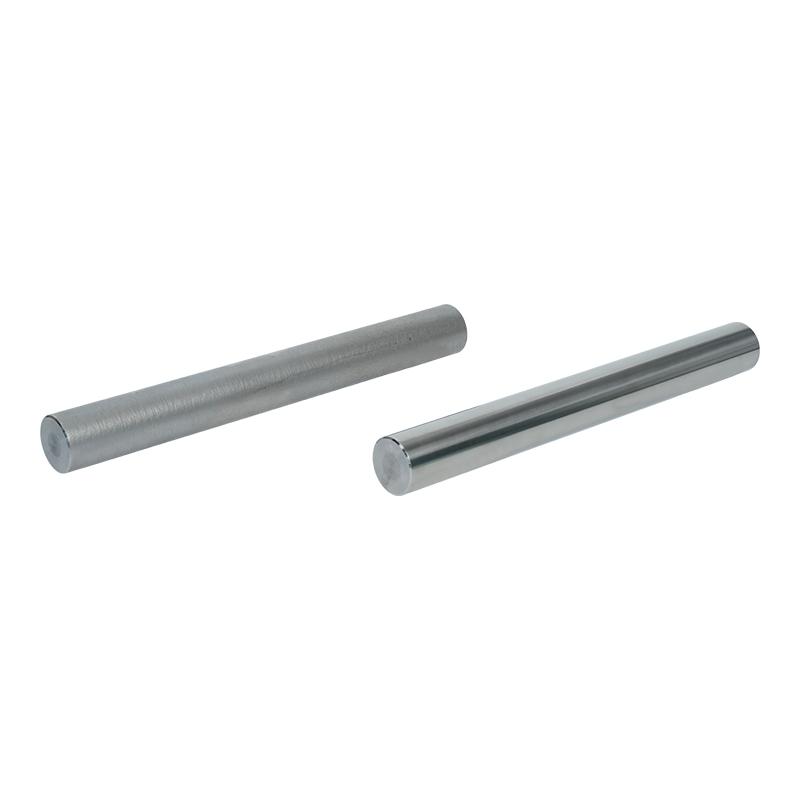
 Tige de piston chromée dure pour une résistance à l'usure et à la corrosion Galvanisée avec une couche dense de chrome dur, cette tige offre une excellente résistance à l'usure et une excellente protection contre la corrosion. Il offre une surface lisse, prolongeant la durée de vie des cylindres industriels standard et réduisant la maintenance. Voir le produit →
Si votre cycle de service est principalement une usure abrasive sans produits chimiques agressifs, le chrome dur reste difficile à battre en termes de valeur. Pour la plupart des applications de tiges de piston de vérins hydrauliques, une couche de chrome dur correctement contrôlée offrira des années de service fiable.
Lorsque vous demandez un devis, soyez explicite sur les paramètres suivants : qualité du matériau, diamètre et tolérance de la tige, rugosité de la surface, dureté, type et épaisseur du revêtement et rectitude. La sélection des matériaux comprend généralement l'acier au carbone 45# pour les applications standard, le 40Cr pour une résistance plus élevée ou l'acier inoxydable où la corrosion est sévère. La tolérance de diamètre est souvent h8 ou h9, mais de nombreux fabricants de vérins hydrauliques demandent k6 ou h7 pour les joints critiques. La rugosité de la surface doit être spécifiée en Ra, généralement entre 0,2 et 0,4 microns après le placage. La rectitude est normalement mesurée à 0,05 mm par mètre pour les tiges de précision.
Pour les applications à force élevée et soumises à des chocs, une tige de piston forgée en une seule pièce réduit le risque de rupture de soudure. Les tiges forgées sont plus résistantes car le flux des grains épouse la forme de la pièce. Ils sont couramment utilisés dans les mines, les machines de battage et les gros équipements de construction. Si vous avez besoin que la tige serve également de passage d’huile, une tige creuse est un meilleur choix.
 Ensemble de tige de piston de cylindre hydraulique monobloc forgé Intégralement forgée pour éliminer les joints de soudure, cette tige offre une solidité et une résistance à la fatigue supérieures. Adapté aux équipements résistants aux chocs et aux charges lourdes, il garantit des performances fiables avec un flux continu de grains. Voir le produit →
De plus, confirmez les capacités d’inspection du fournisseur. Un fournisseur fiable disposera d’une étape de contrôle qualité dédiée qui vérifie le diamètre, la rugosité de la surface, l’épaisseur du placage et la rectitude après chaque étape du processus. Évitez de vous fier à une seule inspection finale, car une tige avec une égratignure cachée sous le chrome passera un contrôle occasionnel.
Un fournisseur de tiges de piston possédant une vaste expérience des processus peut vous aider à éviter des erreurs coûteuses. Wuxi Qunke Machinery fabrique des vérins hydrauliques, des vérins pneumatiques et des tiges de piston de précision depuis 2008. L'entreprise exploite désormais une zone de production de 25 000 mètres carrés et travaille avec des clients dans les domaines des machines d'ingénierie, de la métallurgie, de la conservation de l'eau, des équipements navals et portuaires, des champs pétrolifères, des mines et des machines pour battage. Ses partenariats stratégiques avec de grands fabricants d'équipements de construction ont façonné un système qualité qui prend en charge à la fois le travail de prototype et la production par lots.
Lors de l'adaptation de vérins à huile à des machines d'ingénierie, les spécifications de la tige ne constituent qu'une partie de l'ajustement global. Le presse-étoupe, le racleur, le type de joint et le style de montage affectent également les performances. Un fournisseur capable d'examiner l'application complète du vérin hydraulique, et pas seulement la tige, fournira une solution plus robuste. Nous avons rédigé un document pratique guide sur l'appariement des cylindres d'huile aux machines d'ingénierie cela explique cet ajustement en détail.
Pour les clients qui ont besoin d’un approvisionnement à long terme, la cohérence des processus compte autant que la qualité du premier article. Une usine dotée de lignes CNC dédiées de meulage, de polissage et de galvanoplastie intelligente peut maintenir la même tolérance de la première tige à la millième. Cette cohérence est ce qui permet à une machine de fonctionner pendant un intervalle d’entretien de plusieurs années.
Les tiges de piston des vérins hydrauliques ne sont pas une marchandise. Il s'agit d'un composant de précision qui doit résister à des charges répétées, aux forces latérales et à l'environnement. La force de la colonne détermine si elle se plie ; le traitement de surface décide s'il se corrode ; la tolérance décide si le sceau dure. Si vous vous concentrez sur ces trois éléments lors de la spécification d'une tige et si vous travaillez avec un fournisseur capable de démontrer un contrôle des processus et une expérience sur le terrain, vous économiserez de l'argent sur les réparations, les temps d'arrêt et les remplacements prématurés.
Contactez-nous
+86-137-0618-5800
No. 3, route Dujuan West, ville de Hudai, district de Binhu, ville de Wuxi, province du Jiangsu
Entrez en contact
Mobile