2026-10-13
A tige de piston de vérin hydraulique ressemble à un simple morceau d'acier, c'est exactement pourquoi il est négligé jusqu'à ce que quelque chose se passe mal. En pratique, la tige est la pièce qui supporte toutes les charges, absorbe toutes les forces latérales et subit de plein fouet la poussière, l'humidité et le sel présents dans l'environnement de travail. Lorsqu'un cylindre commence à suinter de l'huile, à dériver sous la charge ou à rayer ses joints, c'est généralement la surface de la tige que l'histoire a commencé.
Nous fabriquons des tiges de piston pour la conservation de l'eau, la métallurgie, les machines de construction, les équipements navals et portuaires, les champs pétrolifères, les mines, les plates-formes de battage et les excavatrices depuis 2008. Nous avons tendance à examiner cette pièce de l'intérieur : de quoi elle est faite, comment elle est finie et comment elle doit être spécifiée pour le travail qu'elle doit accomplir.
Dans un vérin à double effet, la tige de piston est la seule partie de l'ensemble mobile que le monde extérieur puisse voir. Il se visse ou se soude à la machine, glisse à travers le joint de tige et la bague de guidage à chaque course, et transfère la force du piston à tout ce que la machine pousse, soulève ou maintient.
Ce travail crée deux exigences allant dans des directions opposées. La surface doit être suffisamment dure et lisse pour résister aux rayures et permettre au joint de glisser sans y laisser de rainure. Le noyau doit rester suffisamment résistant pour supporter les charges de flexion et les chocs occasionnels sans se casser. Une tige durcie sur toute sa longueur résistera magnifiquement à l'usure, puis se fissurera la première fois que quelqu'un la chargera latéralement ; une tige souple se pliera gracieusement pendant des années et usera ses joints en une saison. Le compromis réalisable est un noyau résistant avec une couche de surface dure et bien adhérente, c'est pourquoi la finition est aussi importante que le matériau de base.
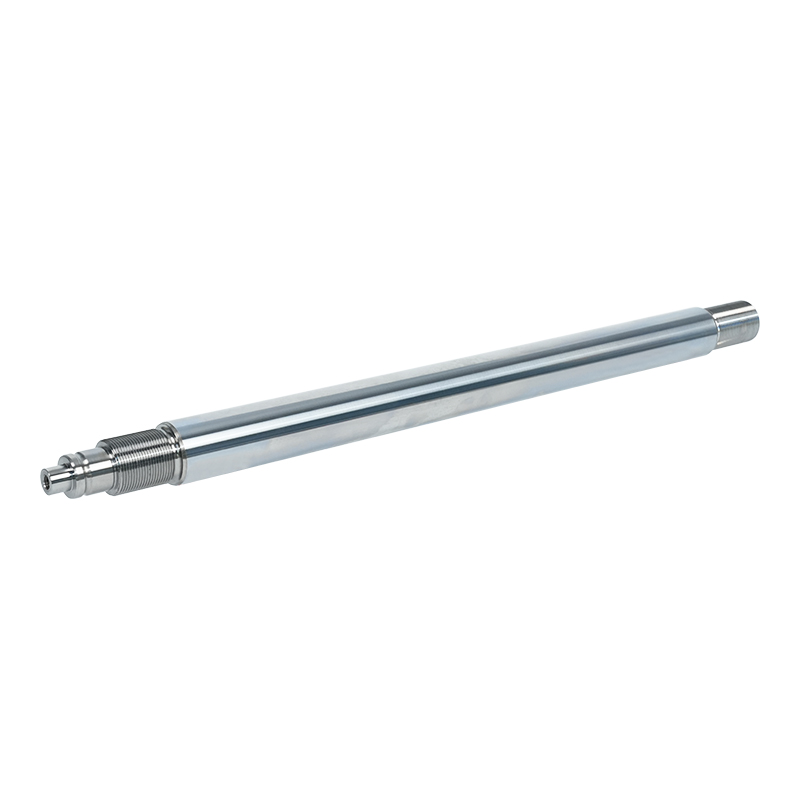
La tige pleine est le choix par défaut pour la plupart des vérins hydrauliques, et pour cause. Il est simple à usiner, offre une rigidité élevée pour son diamètre et le coût au mètre est facile à justifier. Notre gamme la divise en une version à finition unie pour les travaux de fabrication générale et une version à finition de précision où la tolérance de diamètre, la rectitude et la rugosité de la surface doivent toutes s'asseoir à l'intérieur d'une bande plus serrée, le genre de tige qui entre dans un cylindre avec une bague de guidage bien ajustée ou un axe servocommandé.
 Tige de piston solide en acier allié avec finition de précision Tige solide à finition précise pour bagues de guidage ou axes servo à ajustement serré, offrant des options d'acier allié, une précision F5-F9, des diamètres Φ20-Φ500 et un chromage dur en option. Voir le produit →
La tige creuse résout un problème différent. Sur les vérins à course longue ou de grand diamètre, le poids d'une tige pleine devient une charge en soi : il ajoute à l'inertie que la machine doit déplacer, et sur un axe horizontal il augmente le moment de flexion sur le guide. Une tige de piston creuse maintient le diamètre extérieur identique tout en éliminant la matière du centre, de sorte que la rigidité diminue bien moins que le poids. Dans certaines conceptions, l'alésage sert également de passage d'huile, c'est pourquoi un tuyau d'huile creux est utilisé là où le circuit hydraulique doit passer à travers la tige plutôt qu'autour d'elle. La tige creuse n'est pas une mise à niveau universelle, car elle coûte plus cher à fabriquer et l'alésage doit être correctement scellé, mais lorsque le poids et l'emballage sont des contraintes contraignantes, c'est souvent la seule réponse sensée.
Certains clients ne veulent pas du tout d’un bar vide. Ils souhaitent un assemblage, c'est-à-dire le corps de bielle déjà solidaire de l'embout et parfois du piston lui-même. Il existe trois manières courantes d’en construire un. Une tige forgée d'une seule pièce est refoulée ou forgée à l'extrémité de sorte que la tête et la tige deviennent une seule pièce de métal continue, sans soudure ni joint, ce qui en fait l'option la plus solide pour les tiges qui ne doivent pas se briser sous l'impact. Une baguette de soudage intégrée possède des extrémités usinées séparément et soudées au corps avec une pénétration complète à travers la section. Une baguette de soudage fendue utilise une structure divisée reliée par soudage, qui est plus facile à usiner et à traiter thermiquement lorsque le corps est long ou que la géométrie est délicate.
 Ensembles de tiges de piston de cylindre hydraulique forgés d'une seule pièce Ensembles de tiges de piston forgées d'une seule pièce sans soudure ni joint pour une utilisation intensive et à chocs élevés ; acier allié, diamètres Φ20–Φ500, précision F5–F9, chrome dur en option. Voir le produit →
Le choix dépend de la direction de la charge, du rapport longueur/diamètre de la tige et du degré d'inspection que le client est prêt à effectuer. Les tiges forgées vont généralement dans des positions robustes et à haut choc ; les assemblages soudés fonctionnent bien pour les charges moyennes et pour les formes où le contrôle des coûts compte plus que la résistance maximale. Aucun des trois n’est meilleur dans l’abstrait, mais meilleur pour un travail donné.
La couche de surface effectue trois tâches à la fois : elle augmente la dureté, elle réduit la friction contre le joint et elle éloigne l'oxygène et l'eau de l'acier de base. Le choix d'un procédé est en réalité une question d'environnement dans lequel la tige vivra. Une tige sur une presse intérieure dans un atelier sec et une tige sur une plate-forme de battage travaillant sous la pluie et le sable n'ont pas besoin de la même finition, et payer pour la mauvaise est de l'argent dépensé au mauvais endroit. Notre options de revêtement de tige de piston couvrent les itinéraires allant du chromage dur simple aux couches composites en passant par les processus thermiques et de diffusion, et le tableau ci-dessous est la version courte du moment où chacun gagne habituellement sa place.
| Traitement de surface | Ce qu'il apporte | Où il est normalement utilisé |
|---|---|---|
| Revêtement chromé dur | Dureté élevée, faible friction, épaisseur de couche uniforme | Vérins hydrauliques généraux, tiges exposées à l'air humide |
| Blanc laiteux et chrome dur | Couche de base plus douce et couche supérieure dure, meilleure résistance à la corrosion | Équipements côtiers, maritimes et portuaires, sites à forte humidité |
| Nickel et chrome dur | Barrière supplémentaire contre la corrosion sous la couche dure | Usines chimiques, travaux offshore, lavages fréquents |
| Revêtement céramique | Très haute dureté, résistance à l’abrasion et aux impacts des particules | Environnements miniers, de battage, poussiéreux et graveleux |
| Revêtement laser | Une couche liée métallurgiquement qui peut reconstruire le matériau usé | Tiges robustes et réparation de surfaces usées ou rayées |
| Revêtement QPQ | Nitruration en bain de sel à très faible distorsion et finition mate | Tiges de précision où la stabilité dimensionnelle est critique |
 Tige de piston chromée dure pour composants hydrauliques Tige de piston chromée dure offrant une résistance à l'usure, à l'abrasion, à la fatigue et à la corrosion, avec une épaisseur de revêtement contrôlée pour l'étanchéité, l'ajustement, la restauration dimensionnelle et un service hydraulique exigeant. Voir le produit →
Un point mérite d’être répété : plus épais n’est pas automatiquement meilleur. Les couches de chrome trop épaisses peuvent s'écailler sous la flexion, et un revêtement choisi uniquement pour sa dureté peut ne pas répondre à une atmosphère chargée de sel. En pratique, la finition, l'épaisseur de la couche et le matériau de base doivent être décidés ensemble.
Lorsque quelqu'un nous envoie un dessin, ou simplement un croquis avec des dimensions, les six mêmes variables décident généralement si la tige fonctionnera correctement.
Une tige de piston tombe rarement en panne sans avertissement. Habituellement, cela donne d’abord des mois de signaux visibles.
Ce qui différencie les cotations sur une tige de piston, c'est rarement le prix seul ; il s'agit de savoir si le fournisseur peut expliquer comment la qualité est contrôlée. Les certifications telles que ISO 9001 et ISO 14001, l'inspection des matériaux entrants et l'épaisseur du revêtement mesurée plutôt que surveillée sont toutes importantes.
Il vaut également la peine de demander une description écrite de la séquence de finition. Notre propre vision de traitement de tige de piston de précision est-ce que le meulage et le polissage, et non le réservoir de placage, sont ce qui rend une tige précise. La capacité, les dimensions du bain de placage et le rythme de livraison méritent également d'être compris, surtout lorsque la tige est plus longue que d'habitude ou que le dessin doit être commandé à nouveau régulièrement.
À la livraison, une usine qui gère le travail comme un seul flux, depuis la barre brute jusqu'au traitement de surface final, est généralement plus facile à retracer. C'est précisément pour cette raison que nos propres usines couvrent plus de 25 000 mètres carrés et que les systèmes de qualité et environnementaux fonctionnent depuis 2011.
S’il y a une chose à retenir ici, c’est qu’une tige de piston de vérin hydraulique n’est pas un produit qui peut être acheté au mètre et oublié. Obtenez le matériau de base, la rectitude, le processus de surface et l'épaisseur de couche adaptés à votre tâche, et une tige ordinaire fonctionnera pendant des années sans problème. Si vous vous trompez sur l’un d’entre eux, cela pourrait échouer en quelques mois. Si vous spécifiez une tige pour une nouvelle machine ou si vous travaillez sur un lot qui revient sans cesse, nous serons heureux de passer en revue les options avec vous et de garder cela pratique.
Contactez-nous
+86-137-0618-5800
No. 3, route Dujuan West, ville de Hudai, district de Binhu, ville de Wuxi, province du Jiangsu
Entrez en contact
Mobile