2026-10-09
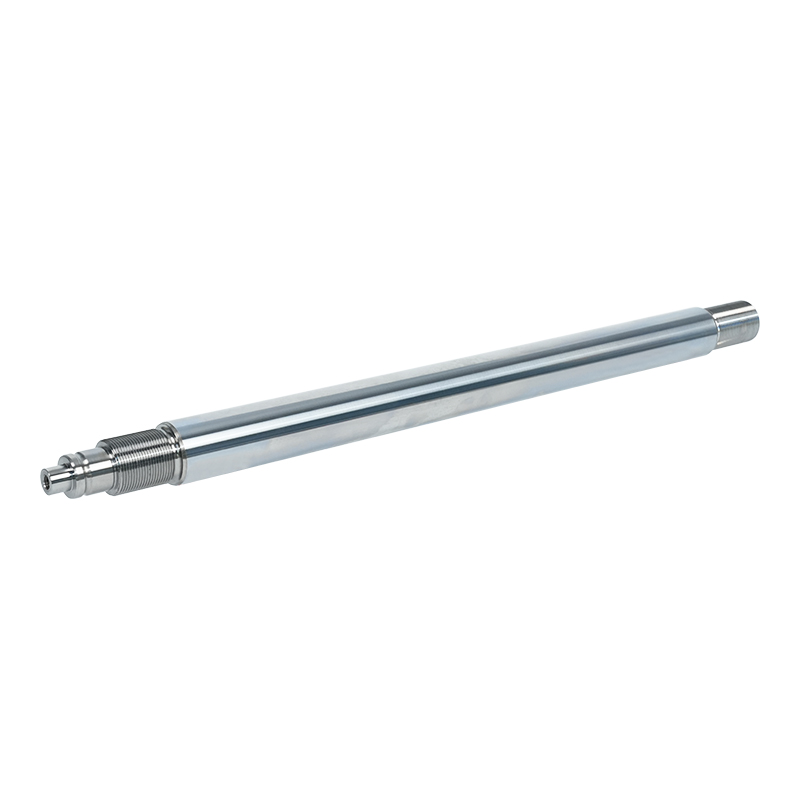
Une tige de piston revêtue fait partie de ces composants qui décident silencieusement de la durée de vie d'un vérin hydraulique. C'est la seule surface mobile qu'un cylindre expose au monde extérieur, et chaque éclat de pierre, égratignure, dépôt de sel ou piqûre de rouille qui y atterrit finit par revenir sous le joint et dans l'huile. Bien avant qu'un vérin ne tombe en panne sur le terrain, la surface de la tige raconte généralement l'histoire.
Machines Wuxi Quunke fabrique des vérins hydrauliques, des vérins pneumatiques et des tiges de piston de précision depuis 2008, et les travaux de revêtement font partie de la routine quotidienne pendant la majeure partie de cette période. Ce qui suit est une présentation pratique : ce qu'un revêtement fait réellement sur une tige, quels traitements de surface conviennent à quelles conditions de travail et comment ce choix interagit avec les joints, le fluide et la maintenance.
Mécaniquement, une tige de piston transfère la charge du piston à travers la culasse. Deux zones différentes d'une même pièce effectuent deux tâches complètement différentes. Sous le joint, la tige est une surface de glissement, et sa tolérance de diamètre, sa rondeur et sa rugosité déterminent si le joint maintient la pression pendant des années ou commence à suinter après quelques milliers de cycles. À l’extérieur du cylindre, la même tige est une surface structurelle exposée qui est exposée à la pluie, à la poussière, au gravier, au sel et aux produits chimiques de lavage.
Un revêtement est la façon dont ces deux tâches sont séparées. L'acier de base offre résistance et rigidité, tandis que le revêtement offre dureté, faible friction et protection contre la corrosion là où les dommages se produisent.
Les aciers au carbone tels que 1045 et 4140 sont les bêtes de somme de la production de barres, mais sans revêtement, ils rouillent rapidement dans l'air humide ou côtier. Une fois que la rouille commence, les piqûres se transforment en bords abrasifs qui rasent le matériau de la lèvre du joint, et la fuite commence bien avant que quoi que ce soit ne semble visiblement cassé. Avant même l'apparition des piqûres, le frottement sec entre l'acier nu et un joint en polyuréthane ou en NBR augmente la température locale et accélère l'usure.
L'acier inoxydable résout le côté corrosion mais apporte ses propres problèmes : il est relativement mou, sujet au grippage et coûteux pour les grands diamètres. Pour la plupart des tiges hydrauliques et pneumatiques, la réponse pratique est donc un acier au carbone ou allié revêtu, le revêtement étant choisi en fonction de l'environnement dans lequel la machine travaille réellement.
Les noms d’enrobages peuvent prêter à confusion car certains d’entre eux décrivent une famille plutôt qu’une seule recette. En pratique, les tracés qui apparaissent le plus souvent sur les tiges de piston se répartissent en quatre groupes : le chrome électrolytique, les couches composites électrolytiques, les couches appliquées thermiquement telles que le revêtement céramique et laser, et les traitements de diffusion tels que QPQ.
Le chrome dur reste la norme par défaut pour l’entretien hydraulique général, et pour cause. La couche électrolytique a généralement une épaisseur de 20 à 50 microns, atteint environ 800 à 1 000 HV et offre un très faible coefficient de frottement contre les composés d'étanchéité courants. Cette combinaison maintient la température des joints à un niveau bas et résiste aux petites particules abrasives qui passent au-delà des racleurs.
Sa faiblesse est la porosité et les microfissures. Dans une machine intérieure bien lubrifiée, cela est rarement important, mais dans les environnements côtiers ou chimiques, la corrosion peut s'infiltrer à travers ces fines fissures et soulever la couche du dessous. C'est pourquoi il existe des couches composites.
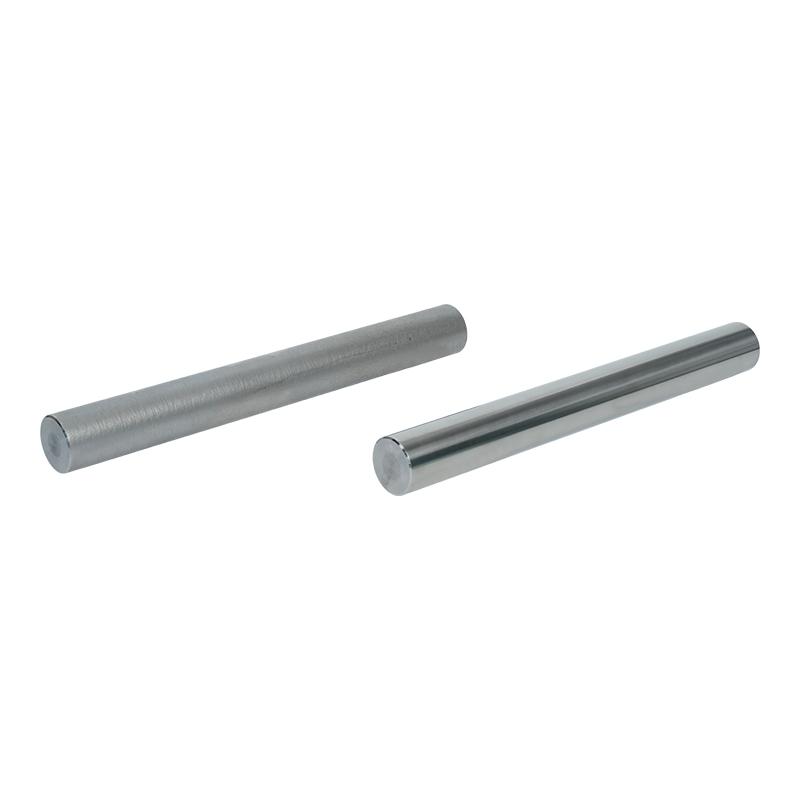
 Tige de piston de cylindre hydraulique plaquée chrome dur Tige de piston électrolytique chromée pour vérins hydrauliques, disponible en nuances d'acier et d'acier inoxydable, avec épaisseur contrôlée et usinage personnalisé. Voir le produit →
Un itinéraire composite place une couche plus douce et plus résistante à la corrosion en dessous et une couche de chrome dur sur le dessus. Le chrome blanc laiteux comme couche de base avec du chrome dur dessus est une association familière, et le nickel suivi du chrome dur fonctionne sur le même principe : la couche barrière bloque l'humidité et les produits chimiques, tandis que la couche externe absorbe l'usure. Les deux nécessitent des étapes de placage supplémentaires, des délais de livraison plus longs et un contrôle plus strict du bain, ils sont donc généralement réservés aux équipements qui vivent réellement à l'extérieur ou à proximité d'eau salée.
La trempe-polissage-trempe est un traitement de diffusion plutôt qu'un dépôt de couche : la surface est nitrurée dans un bain de sel, polie, puis oxydée. Comme rien n'est ajouté sur le dessus, aucune couche ne peut s'écailler et le changement dimensionnel est minime, ce qui rend le QPQ attrayant pour les tiges fines et les pièces soumises à des tolérances strictes. Le boîtier est cependant peu profond, généralement des dizaines de microns, ce n'est donc pas un remède aux gougeages profonds ou à l'abrasion importante.
Le tableau ci-dessous résume la comparaison de ces itinéraires en termes de production quotidienne. Les chiffres sont des plages typiques plutôt que des spécifications fixes, puisque l'épaisseur de la couche est normalement convenue par projet.
| Voie de revêtement | Couche typique | Principal point fort | Meilleur ajustement | Points à surveiller |
|---|---|---|---|---|
| Chromage dur | 20-50 µm | Résistance à l'usure avec faible frottement | Vérins hydrauliques et pneumatiques généraux dans des conditions modérées | Les pores et les microfissures peuvent permettre à la corrosion de commencer en dessous |
| Chrome blanc laiteux et chrome dur | Deux couches, 30 à 60 µm au total | Protection contre la corrosion combinée à une surface extérieure dure | Équipements humides, côtiers et mobiles | Plus d'étapes de processus et un contrôle plus strict du bain |
| Nickel plus chrome dur | Deux couches, 30 à 70 µm au total | Forte barrière contre les produits chimiques et le sel | Service maritime, chimique et minier | La chimie du bain de nickel doit être surveillée de près |
| Céramique (spray plasma) | 100-300 µm | Résistance à l'abrasion et aux hautes températures | Abrasion agressive et conditions de travail chaudes | Nécessite un meulage au diamant ; vérifier la compatibilité du composé d'étanchéité |
| Revêtement laser | 0,3-2 mm avant usinage | Couche d'usure épaisse à liaison métallurgique | Remise à neuf d'exploitation minière, de dragage, de marine et de tiges | Coût par pièce plus élevé et surépaisseur d’usinage supplémentaire |
| Traitement QPQ | Boîtier de diffusion, 10-30 µm | Résistance à l'usure et à la corrosion avec presque aucune distorsion | Tiges et pièces fines soumises à des tolérances strictes | Profondeur de boîtier limitée ; pas un remède contre les entailles profondes |
L’environnement répond généralement à la question du revêtement plus rapidement que n’importe quel catalogue. Si du sel, de l'acide ou des produits chimiques de traitement sont présents, la décision est basée sur la corrosion et les couches barrières se déplacent vers l'avant. En présence de sable, de minerai ou de scories, la décision dépend de l'abrasion et la dureté ainsi que l'épaisseur de la couche importent davantage.
Là où l’abrasion et la chaleur se conjuguent, les revêtements céramiques gagnent leur place. Une couche d'alumine-titane projetée au plasma de quelques centaines de microns est plus dure que le chrome et tolère des températures de surface plus élevées, c'est pourquoi elle apparaît sur les cylindres travaillant à proximité de fours ou manipulant des matériaux chauds. Il nécessite ensuite un meulage au diamant pour obtenir une finition respectueuse du joint, et certains composés de scellement doivent être examinés avant de s'engager.
 Tige de piston de cylindre hydraulique enduite de céramique Revêtement céramique pulvérisé au plasma pour les tiges de piston hydrauliques, proposé en nitrure de silicium, alumine/carbure de silicium et nano-céramique pour la résistance à l'usure et à la corrosion. Voir le produit →
Un revêtement n’est jamais jugé uniquement sur sa dureté. La rugosité sous le joint est ce que le joint ressent réellement, donc une surface dure mais rugueuse peut user un joint plus rapidement qu'une surface plus douce et plus lisse. Le chrome est naturellement doux et indulgent ; Les surfaces en céramique et plaquées au laser doivent être meulées et polies jusqu'à un Ra contrôlé avant l'assemblage. La direction du broyage est également importante, car les marques en spirale peuvent agir comme de minuscules canaux de pompage.
Deux détails de production sont faciles à négliger. Premièrement, les aciers à haute résistance doivent être cuits après le placage pour réduire le risque de fragilisation par l’hydrogène. Deuxièmement, l'épaisseur de la couche modifie le diamètre fini, de sorte que la surépaisseur de meulage doit être planifiée dès le début plutôt que corrigée à la fin de la ligne.
Nos tiges et assemblages de tiges revêtus finissent dans les équipements de conservation de l'eau, la métallurgie, les machines de construction, les équipements navals et portuaires, les équipements pour champs pétrolifères, les machines minières, les plates-formes de battage et les excavatrices. Le modèle est cohérent : plus l'environnement est rude et plus l'intervalle de maintenance est long, plus les spécifications évoluent du chrome monocouche vers des surfaces composites, céramiques ou plaquées au laser.
Le revêtement laser est la solution que nous recommandons lorsque l’usure est vraiment sévère ou lorsqu’une tige coûteuse mérite d’être sauvée plutôt que remplacée. Étant donné que la couche est liée métallurgiquement au métal de base et peut être accumulée jusqu'à un millimètre ou plus, elle survit aux chocs et à l'abrasion grossière qui décaperaient une fine couche électrolytique, et elle donne également aux tiges usées une seconde durée de vie.
 Tige de piston de cylindre de revêtement laser Tige de piston recouverte d'un laser avec des couches d'alliage à base de nickel, de cobalt ou de fer, finie par meulage pour résister à l'usure, à la corrosion et aux températures élevées. Voir le produit →
Aucun de ces revêtements ne se comporte de manière prévisible sans discipline de processus. Depuis l'obtention des certifications ISO 9001 et ISO 14001 en 2011, nous avons construit notre production de barres autour de machines de meulage et de polissage CNC et de lignes de placage intelligentes et respectueuses de l'environnement, avec l'épaisseur du revêtement, l'adhérence et la finition de surface vérifiées à chaque étape plutôt que seulement lors de l'inspection finale.
La capacité compte autant que le contrôle. Nos usines couvrent désormais plus de 25 000 mètres carrés, et l'agrandissement de 2022 a ajouté une installation de 20 000 mètres carrés à Wuxi à côté de notre succursale de Loudi, ce qui permet aux commandes par lots et aux assemblages personnalisés de fonctionner au même étage. Si vous souhaitez approfondir le côté usinage de l'histoire, notre note sur qu'est-ce qui rend réellement une canne précise explique comment la tolérance et la finition sont respectées dans l'atelier.
La plupart des problèmes de revêtement que nous constatons sont des problèmes de spécifications plutôt que des problèmes de production. Quelques détails envoyés avec une demande évitent bien des allers-retours plus tard :
Avec ces informations, une recommandation de revêtement nécessite généralement un court échange et un échantillon de tige peut être produit avant que le lot complet ne soit engagé.
A tige de piston revêtue est une petite partie d'une machine et une grande partie de sa fiabilité. Choisir la couche qui correspond aux conditions de travail réelles, plutôt que celle qui semble la plus impressionnante sur le papier, est ce qui permet de garder les bouteilles sèches, les joints intacts et les intervalles de maintenance longs. Si vous ne savez pas quel itinéraire correspond à votre candidature, envoyez-nous les conditions de travail et nous passerons en revue les options avec vous.
Contactez-nous
+86-137-0618-5800
No. 3, route Dujuan West, ville de Hudai, district de Binhu, ville de Wuxi, province du Jiangsu
Entrez en contact
Mobile