2026-09-23
Un tige de piston solide en acier allié semble simple sur un dessin, puis passe les dix années suivantes à être testé par le monde réel. Il supporte la charge de travail, résiste à la poussée latérale, glisse à travers le joint des milliers de fois par jour et vit sous la pluie, la poussière, la chaleur et le fluide hydraulique. Obtenez la qualité du matériau et la finition de surface correctes, et le cylindre fonctionnera silencieusement pendant une décennie. Si vous vous trompez, le même cylindre commence à suinter de l'huile en une saison. Depuis 2008, notre équipe de Wuxi fabrique chaque jour ouvrable des tiges de piston hydrauliques et pneumatiques, et ce guide rassemble les points pratiques que nous soulevons auprès des clients avant de couper une seule barre d'acier.
Une tige de piston est le lien mobile entre le piston à l’intérieur du cylindre et la charge à l’extérieur. Sur une tige solide, ce maillon est usiné à partir d'une seule pièce de barre plutôt qu'à partir d'un tube, de sorte que la section transversale est en acier entièrement dense du noyau jusqu'à la surface. La barre est normalement étirée à froid ou pelée, puis rectifiée et polie sans centre, et dans la plupart des cas chromée dur pour créer la surface lisse et dure sur laquelle repose le joint.
Le mot alliage fait ici un véritable travail. L'acier au carbone ordinaire peut être solide, mais des éléments tels que le chrome, le molybdène, le nickel, le manganèse et le vanadium améliorent la trempabilité, la résistance au revenu et les performances en fatigue. Cette combinaison permet à une tige de conserver sa rectitude et sa dureté malgré des millions de cycles de charge au lieu de se ramollir, de s'érafler ou de se fissurer.
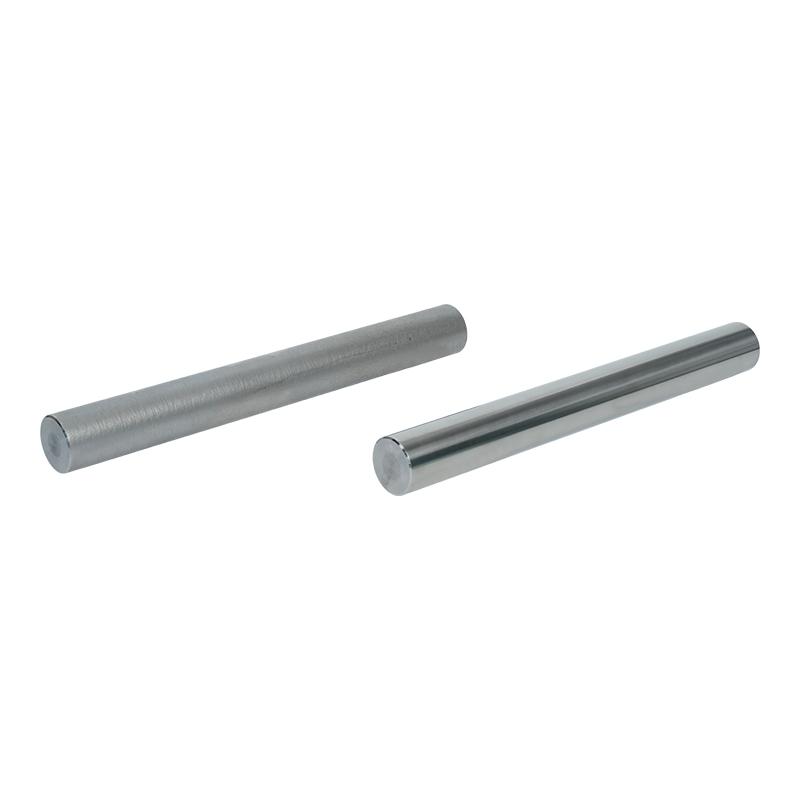
Pour les vérins standard, nous fournissons une tige pleine à finition lisse, à l'état rectifié, sans couche d'usure supplémentaire, afin que le client puisse couper, fileter et plaquer selon son propre dessin.
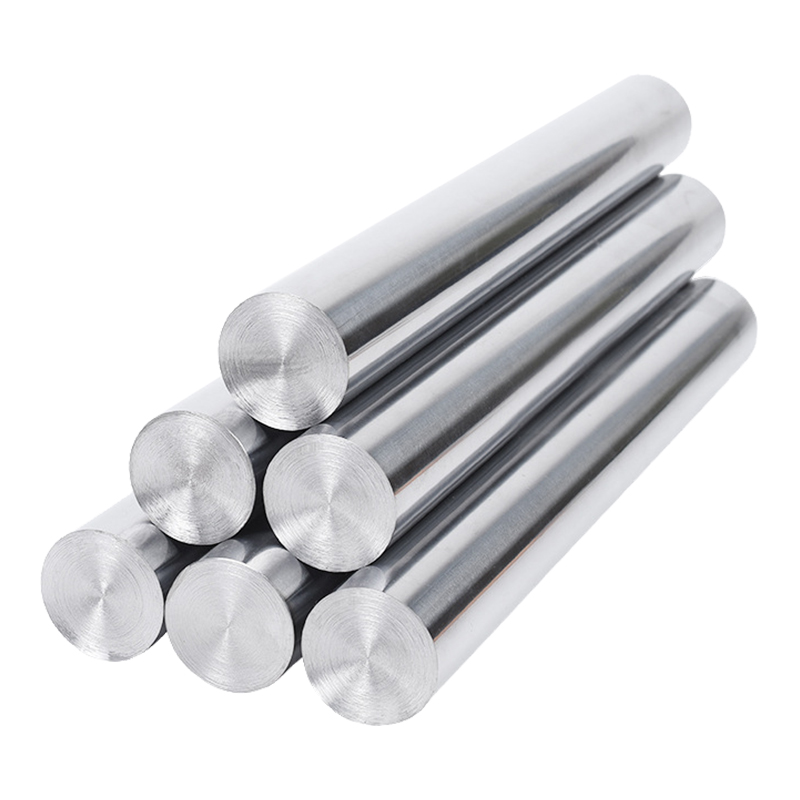 Tige de piston à arbre en acier inoxydable à finition unie La tige pleine à finition unie est un matériau d'arbre usiné avec précision, largement utilisé dans les systèmes hydrauliques, les équipements pneumatiques, les machines d'automatisation et les transmissions robustes. Voir le produit →
Les tiges de piston sont en acier allié ou, en milieu corrosif, en acier inoxydable, l'inox étant normalement réservé aux cas où le surcoût est justifié par le milieu. Pour la plupart des cylindres industriels, l’acier allié offre le meilleur équilibre entre résistance, usinabilité et prix. Les grades qui apparaissent le plus souvent sur nos bons de commande sont :
La sélection des notes est une conversation plutôt qu'une table de recherche. Le diamètre, la course, la pression de travail, la longueur non supportée et la présence de poussière abrasive poussent tous la décision dans un sens ou dans l'autre, et c'est généralement la combinaison de ces éléments, et non un seul chiffre, qui décide du résultat.
Les tiges pleines ont une résistance élevée à la flexion et à la torsion, ce qui en fait le choix naturel pour résister à des charges importantes et à des pressions de service élevées. Étant donné que toute la section transversale supporte la contrainte, une tige pleine d'un diamètre extérieur donné supporte une charge axiale plus importante et résiste mieux au flambage qu'une tige creuse du même diamètre.
Les tiges creuses gagnent leur place dans d’autres situations. Le retrait du noyau réduit le poids, ce qui est utile sur les axes horizontaux longs et sur les équipements en mouvement, et l'alésage peut également servir de passage d'huile dans les cylindres nécessitant une plomberie interne. Notre catalogue couvre à la fois les conduites d’huile creuses et les tiges de piston creuses pour ces cas précis.
Si votre application est un vérin standard avec une poussée importante et une course modérée, une tige en acier allié solide est presque toujours la réponse la plus simple et la plus durable.
Le chromage dur reste le cheval de bataille de la finition des tiges de piston. Une couche typique de 20 à 30 micromètres donne une microdureté de l'ordre de 800 à 1 000 HV, ce qui réduit le frottement contre la lèvre du joint, résiste aux rayures causées par les particules en suspension dans l'air et ajoute une barrière contre la corrosion. La qualité du placage dépend de ce qui se trouve en dessous, c'est pourquoi le meulage et le polissage avant le réservoir de placage sont aussi importants que le réservoir lui-même.
Cependant, toutes les applications ne devraient pas utiliser par défaut le chrome dur. Dans les environnements marins, offshore et humides, nous recommandons fréquemment des systèmes composites tels que du chrome blanc laiteux plus du chrome dur, ou du nickel plus du chrome dur, où la résistance à la corrosion est le facteur limitant. Là où dominent les boues abrasives, les températures élevées ou les fortes charges de choc, le revêtement céramique, le revêtement laser ou le traitement QPQ peuvent durer largement plus longtemps qu'une couche de chrome ordinaire.
Nous comparons les principaux options de revêtement côte à côte si vous souhaitez les comparer à vos conditions de fonctionnement.
 Tige de piston chromée dure Le revêtement en chrome dur est un traitement de surface réalisé par galvanoplastie d'une couche dense de chrome sur un substrat métallique. Le revêtement présente une excellente adhérence et uni... Voir le produit →
La plupart des litiges concernant les tiges de piston remontent à une spécification qui n'a jamais été écrite. Le tableau ci-dessous répertorie les paramètres que nous confirmons auprès de chaque client, ainsi que les plages que nous voyons généralement dans le service hydraulique industriel.
| Paramètre | Cible typique | Pourquoi c'est important |
|---|---|---|
| Qualité du matériau | 42CrMo4, 40Cr, 45#, 20MnV6 | Fixe la résistance, la trempabilité et la soudabilité |
| Dureté du noyau | 28 à 32 HRC | Équilibre la capacité de charge et la robustesse |
| Dureté du boîtier | 50 à 55 HRC en durcissement par induction | Résiste aux bosses sous la pression du joint |
| Épaisseur du chrome | 20 à 30 micromètres, jusqu'à 50 pour les travaux intensifs | Durée de vie des entraînements et protection contre la corrosion |
| Microdureté du chrome | 800 à 1000 HT | Résiste aux dommages causés par les particules abrasives |
| Rugosité de la surface | Ra 0,2 à 0,4 micromètres | Protège la lèvre du joint et contrôle les fuites |
| Rectitude | 0,1 à 0,3 mm par mètre | Empêche le chargement latéral et l’usure inégale des joints |
| Tolérance de diamètre | h6, h8 ou f7 au dessin | Détermine l'ajustement avec le joint et la bague de guidage |
Les bonnes tiges ne sont pas produites uniquement par l’inspection, mais c’est l’inspection qui empêche un mauvais lot d’atteindre la chaîne de montage. Les chèques les plus souvent amortis sont simples :
Notre propre système qualité est certifié ISO 9001 depuis 2011, et notre article sur qu'est-ce qui rend réellement une canne précise explique comment ces mesures se traduisent par une tige qui se ferme correctement.
Les industries qui nous achètent des barres pleines partagent une caractéristique : leurs équipements travaillent dur, à l'extérieur, et ne peuvent pas se permettre des temps d'arrêt imprévus. Les principales applications comprennent :
Dans ces contextes, la tige est censée survivre à la contamination, aux variations de température et aux longs cycles de service, c'est pourquoi la discussion sur le matériau et le revêtement au stade de l'offre est si importante.
Nous opérons à partir d'une usine de plus de 25 000 mètres carrés avec plusieurs centaines d'employés, et notre flux de production couvre le meulage CNC, le polissage CNC et les lignes de placage intelligentes à environnement contrôlé en un seul endroit. Cela signifie qu'une tige n'est pas expédiée à un tiers entre le meulage et le placage, et cela signifie également que nous pouvons passer d'une finition simple à une finition de précision sur le même dessin.
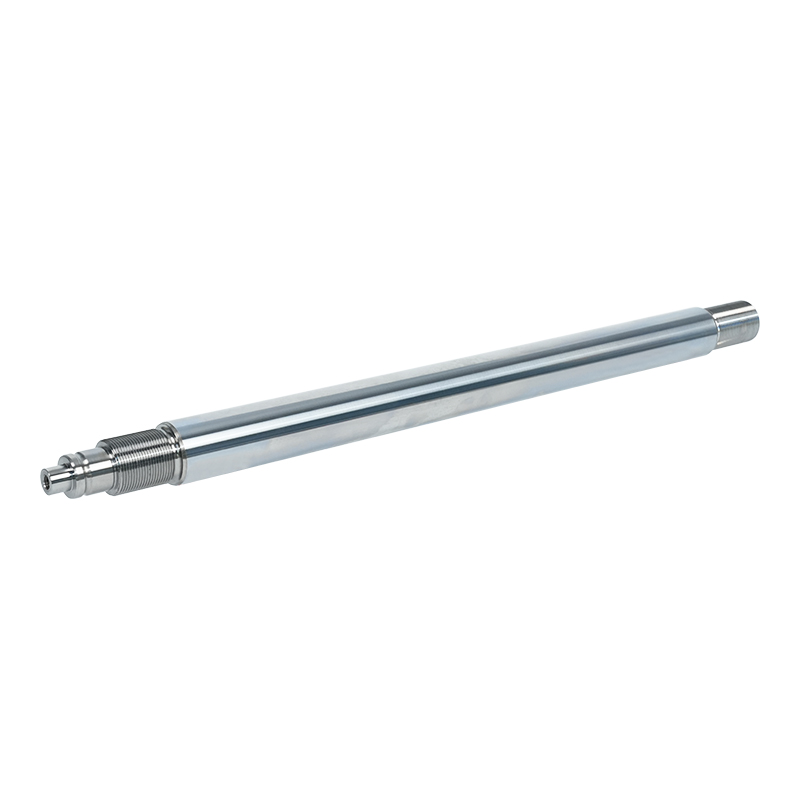
Lorsqu'un client a besoin d'une tolérance de diamètre plus serrée, d'une finition de surface plus fine ou d'une concentricité spécifique entre la tige et le siège du piston, nous la produisons sous forme de tige pleine avec finition de précision plutôt que de demander au client de compenser en aval.
 Tige de piston solide en acier allié avec finition de précision La tige solide à finition de précision est fabriquée à partir d'aciers alliés et d'aciers inoxydables de haute qualité, notamment l'acier 45#, le 40Cr, le 42CrMo et l'acier inoxydable. Ces matières sont... Voir le produit →
Un alloy steel solid piston rod is a small part of a machine and a large part of whether that machine stays in service. Getting the grade, the hardness, the coating and the dimensional limits defined before production starts costs a short conversation. Discovering them on site costs a cylinder rebuild, a lost shift and a customer who remembers. Send us your drawing, your working pressure and the environment the rod will see, and we will tell you honestly which combination of material and surface treatment will hold up.
Contactez-nous
+86-137-0618-5800
No. 3, route Dujuan West, ville de Hudai, district de Binhu, ville de Wuxi, province du Jiangsu
Entrez en contact
Mobile