2026-09-15
Une excavatrice hydraulique a été mise hors service après 3 000 heures parce que la tige de son vérin était piquée et avait rayé le joint du presse-étoupe. L'objectif de conception initial était de 8 000 heures. Les mesures ont montré que la rugosité de la surface avait doublé dans la zone d'usure et que la couche de chrome avait traversé l'acier de base à deux endroits. La panne n'était pas un défaut de fabrication. C'était un problème de spécification de la tige.
La tige de piston est le composant unique qui détermine le plus la durée de vie du vérin hydraulique. Il transmet la force, guide le piston et fournit la surface d'étanchéité pour le presse-étoupe. Une fois que la surface de la tige se dégrade, les fuites du joint et la contamination s’ensuivent rapidement. Les ingénieurs qui adaptent le matériau, le revêtement et la finition des tiges à l'environnement d'exploitation réel évitent ces défaillances précoces. Cet article couvre ces trois décisions et les tolérances pratiques qui les sous-tendent.
A tige de piston hydraulique relie le piston à l’intérieur du cylindre à la charge externe. Il convertit la pression du fluide en force mécanique linéaire. En service, il doit :
La tige est le seul composant du vérin exposé à la fois au circuit hydraulique et à l’atmosphère extérieure. Cette double exposition est la raison pour laquelle la sélection des matériaux et le traitement de surface ont autant d’importance.
La plupart des tiges de piston hydrauliques sont usinées à partir d'acier à teneur moyenne en carbone tel que le C45 ou équivalent. Le flan est durci par induction avant le meulage pour créer un boîtier de surface résistant à l'usure tout en gardant le noyau suffisamment résistant pour absorber les charges de choc. Les nuances d'acier inoxydable sont utilisées lorsque la résistance à la corrosion dépasse le coût, mais leur dureté inférieure signifie généralement qu'un revêtement doit être ajouté pour une usure acceptable.
La séquence de fabrication fixe le plafond de qualité. Les tiges sont tournées, traitées thermiquement, meulées puis polies. Le meulage élimine la distorsion due au traitement thermique et permet d'obtenir la rondeur et la rectitude sur lesquelles reposent les joints. Le polissage ramène la rugosité de la surface à un niveau que le joint peut gérer sur une longue durée de vie.
La rectitude compte autant que la finition. Une tige droite à 0,05 mm par mètre près mais dont la surface est rugueuse portera quand même rapidement les joints. Une tige avec une finition miroir mais un arc de 0,2 mm crée une charge inégale du presse-étoupe et des fuites. Les deux paramètres doivent être conservés, c'est pourquoi traitement de tige de piston de précision mérite une attention particulière avant la rédaction d’une spécification.
Les tiges pleines sont la valeur par défaut pour la plupart des vérins car elles offrent la rigidité à la flexion la plus élevée par unité de coût. Les tiges creuses apparaissent dans deux situations : lorsque la réduction de poids est importante, comme dans les flèches d'équipement mobile, ou lorsque la tige elle-même doit comporter un passage d'huile interne. Une tige creuse permet d'économiser un poids important tout en conservant l'essentiel de la rigidité en flexion du même diamètre extérieur.
Si la conception nécessite une tige solide avec une finition et une géométrie étroitement contrôlées, la spécification d'une tige solide à finition de précision définit une référence de qualité claire. Les applications qui nécessitent un chemin d'huile interne ou une masse réduite sont mieux servies par une tige de piston creuse.
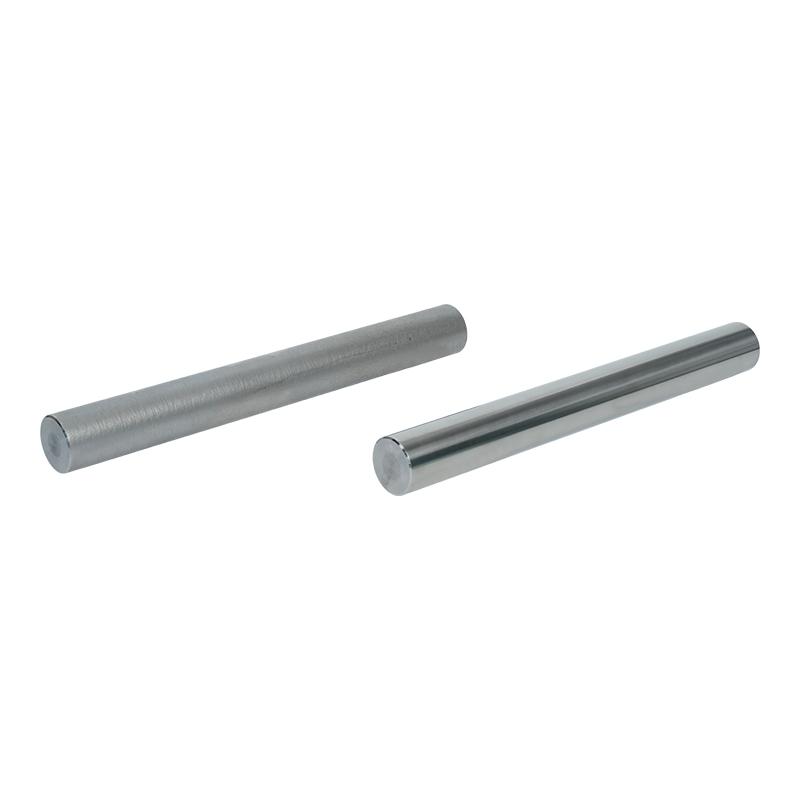
 Tige de piston solide en acier allié avec finition de précision Cette tige solide offre une précision dimensionnelle étroite et une surface rectifiée lisse, assurant des performances d'étanchéité fiables dans les systèmes hydrauliques et mécaniques exigeants, avec un usinage personnalisé disponible selon les dessins. Voir le produit →
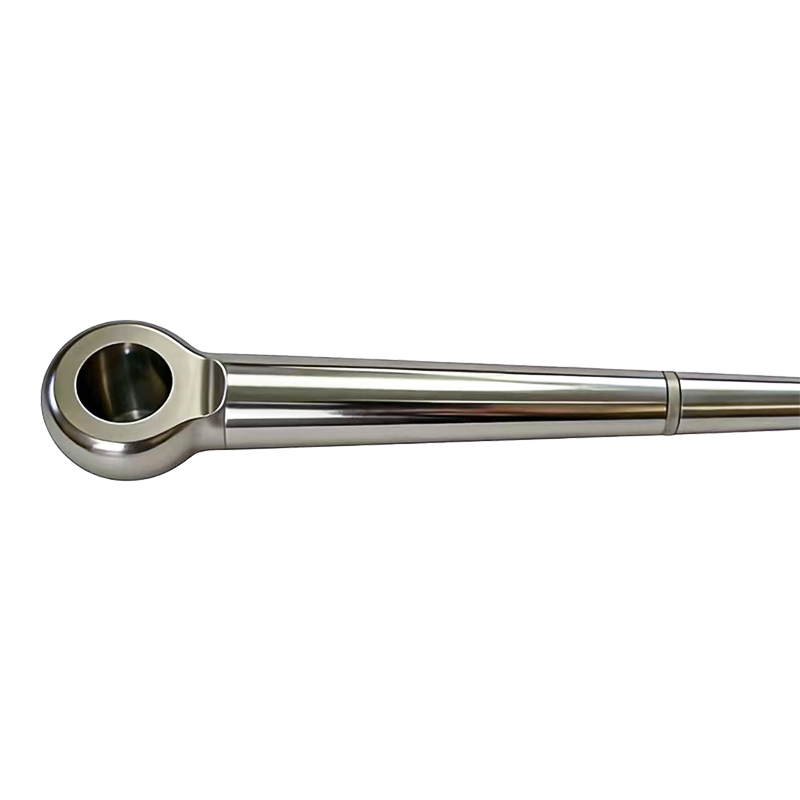
 Tige de piston creuse chromée dure Une conception creuse allégée avec des canaux internes, disponible avec un chromage dur pour la résistance à l'usure, adaptée aux systèmes hydrauliques compacts où une masse et un acheminement réduits sont nécessaires. Voir le produit →
Les joints de tige reposent directement sur la surface de la tige de piston. La lèvre du joint doit avoir une surface suffisamment lisse pour éviter l'usure abrasive mais avec suffisamment de microrugosité pour porter un film lubrifiant. En pratique, les tiges de pistons hydrauliques sont meulées et polies jusqu'à une rugosité d'environ Ra 0,2 à 0,4 µm. Tout ce qui est plus rugueux use la lèvre du joint ; tout ce qui est nettement plus lisse peut priver le joint d'huile et augmenter la friction.
La rondeur et la rectitude contrôlent l'écart entre la tige et le presse-étoupe. Une ovalité excessive crée un large écart d’un côté et des interférences de l’autre. Au fil du temps, le palier et le joint du presse-étoupe subissent une charge inégale, ce qui produit une usure localisée et éventuellement un chemin de fuite visible. C'est pourquoi les fabricants de tiges maintiennent la rondeur et la rectitude à quelques centièmes de millimètre près plutôt que de se fier uniquement à la texture de la surface.
| Paramètre | Spécification typique | Effet sur les performances |
|---|---|---|
| Rugosité de surface Ra | 0,2 à 0,4 µm | Usure et frottement des joints |
| Rectitude | Maximum 0,05 mm/m | Répartition de la charge des presse-étoupes |
| Rondeur | Maximum 0,02 mm | Espace d'étanchéité uniforme |
| Tolérance de diamètre | f7 à h8 | Equipé de presse-étoupe et de joints |
L'acier nu rectifié, même trempé par induction, n'est pas suffisant pour la plupart des applications hydrauliques. La tige est exposée à l’humidité, aux brouillards salins, aux produits chimiques de nettoyage et à la poussière abrasive. Un système de revêtement doit fournir une dureté pour la résistance à l'usure, une protection contre la corrosion pour l'acier de base et une compatibilité avec le matériau du joint.
Le chrome dur est la référence de l'industrie. Il est dur, d'environ 800 à 1 000 HV, a un faible coefficient de friction contre les composés d'étanchéité typiques et peut être appliqué dans des épaisseurs contrôlées de 20 à 50 µm. Pour les environnements intérieurs propres, le chrome dur est l’option la moins coûteuse avec des performances bien comprises.
Dans les équipements marins et extérieurs, une couche duplex de chrome blanc laiteux suivie de chrome dur offre une meilleure résistance à la corrosion qu'une seule couche de chrome dur. Les systèmes nickel plus chrome dur se comportent de la même manière dans des conditions chargées en sel. Ces revêtements coûtent plus cher, mais ils prolongent les intervalles d'entretien là où l'exposition est agressive.
Les revêtements céramiques offrent une dureté et une résistance à la corrosion nettement plus élevées pour les applications à forte usure et à forte corrosion. Le revêtement laser applique une superposition métallurgique et constitue également la voie standard pour réparer les tiges endommagées. La nitruration QPQ (quench-polish-quench) offre une alternative moins coûteuse avec de bonnes propriétés d'usure, bien que le boîtier durci soit plus fin.
Pour la plupart des vérins à usage général, une tige revêtue de chrome dur reste la solution par défaut car son comportement en production est bien documenté et son coût par heure de fonctionnement est faible.
| Système de revêtement | Dureté typique (HV) | Résistance à la corrosion | Épaisseur typique |
|---|---|---|---|
| Chrome dur | 800 à 1000 | Bon | 20 à 50 µm |
| Chrome dur blanc laiteux | 800 à 1000 | Très bien | 30 à 60 µm |
| Chrome dur en nickel | 800 à 1000 | Très bien | 30 à 60 µm |
| Céramique | 1000 à 1400 | Excellent | 100 à 300 µm |
| Revêtement laser | 700 à 900 | Excellent | 300 à 1 000 µm |
| QPQ | 500 à 700 | Bon | 10 à 30 µm |
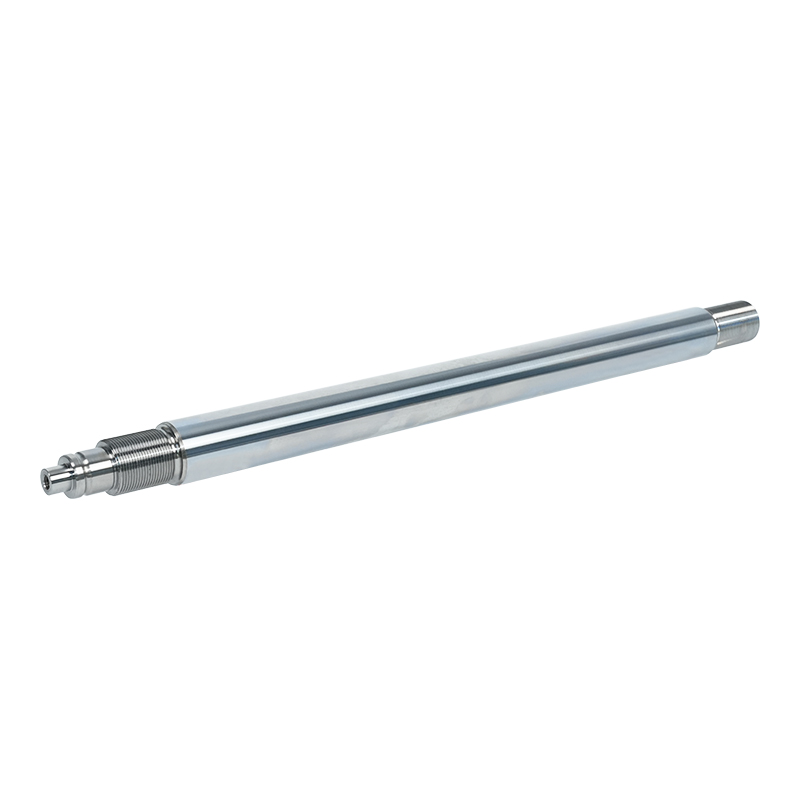
Tige de piston chromée dure Le chrome électrolytique offre une dureté et une résistance à la corrosion élevées, ce qui fait de cette tige un choix par défaut pratique pour les vérins à usage général où les performances documentées et le faible coût par heure de fonctionnement sont importants. Voir le produit → Le choix du revêtement modifie le diamètre de la tige usinée, la compatibilité des joints et le coût unitaire. Le chrome dur est appliqué à raison de 20 à 50 µm par côté, de sorte que l'acier de base est usiné sous-dimensionné pour recevoir la couche plaquée. Les revêtements en céramique et au laser nécessitent une préparation de surface différente et généralement un meulage post-revêtement pour restaurer les dimensions finales. L'emballage du joint doit également être compatible avec la chimie du revêtement.
En pratique, précisez d’abord l’environnement d’exploitation, ensuite la fréquence de cycle et enfin l’objectif de coût. Une tige en chrome dur standard fonctionne bien dans les presses hydrauliques intérieures propres. La même tige tombe en panne très tôt sur une drague ou une pelle minière. Ce n’est pas un défaut matériel ; c'est une incompatibilité de spécifications.
Lorsque vous achetez des cannes, regardez au-delà du prix unitaire. Le contrôle du processus détermine le coût de garantie du cylindre final. Renseignez-vous sur la cohérence du durcissement par induction, la capacité de meulage et de polissage, l'uniformité de l'épaisseur du revêtement et les dossiers d'inspection documentés. La certification ISO 9001 est une référence et non un différenciateur.
Un fournisseur qui exploite ses propres lignes de meulage, de polissage et de galvanoplastie contrôle directement les paramètres qui déterminent la durée de vie des tiges, au lieu de coordonner plusieurs sous-traitants. Machines Wuxi Quunke suit ce modèle intégré, en fournissant des tiges de piston de précision, des tiges revêtues et des vérins hydrauliques complets à partir d'une seule installation qui s'étend sur plus de 25 000 mètres carrés.
Pour les machines d'ingénierie, la tige entre dans le cylindre en tant que composant livré et l'ajustement avec le système d'étanchéité doit être planifié à l'avance. L'appariement des cylindres d'huile dans les machines d'ingénierie est une lecture pratique pour les équipes qui finalisent ensemble les spécifications des tiges et des joints.
Contactez-nous
+86-137-0618-5800
No. 3, route Dujuan West, ville de Hudai, district de Binhu, ville de Wuxi, province du Jiangsu
Entrez en contact
Mobile