2026-09-30
Tiges de piston hydrauliques de flèche sont au cœur de toute machine qui lève, atteint ou positionne une charge en hauteur. Qu'il s'agisse d'une plate-forme de travail aérienne, d'une grue montée sur camion ou d'une pompe à flèche en béton, la tige à l'intérieur de chaque vérin de flèche convertit la pression hydraulique en mouvement contrôlé tout en survivant à la poussière, aux vibrations et aux inversions constantes de charge. Pour les acheteurs et les ingénieurs, le défi consiste rarement à trouver une tige adaptée ; il s'agit d'en trouver un qui conserve ses dimensions, sa surface et sa résistance à la fatigue grâce à des années de travail sur le terrain.
Un vérin de flèche n'est pas un développé couché. Sa tige s'étend souvent loin du corps du cylindre, ce qui transforme la tige en un porte-à-faux qui doit résister à la flexion ainsi qu'à la poussée axiale. Les charges latérales provenant de la structure de la flèche, du vent et du poids du godet ou de la plate-forme se traduisent toutes par une contrainte de flexion sur la longueur exposée. Dans le même temps, la tige est confrontée à la pluie, au sel, aux gravillons et au brouillard de fluide hydraulique.
Cette combinaison de flexion, de corrosion et d'usure par glissement est la raison pour laquelle les tiges de flèche sont généralement spécifiées avec des tolérances de rectitude plus strictes, des surfaces plus dures et une meilleure protection contre la corrosion que les tiges de vérin à usage général. Une tige qui correspond au diamètre nominal mais qui se plie sous la charge rayera le joint du presse-étoupe, laissera échapper de l'huile et éventuellement forcera une reconstruction du cylindre.
La première décision lors du choix d’une tige est de savoir si le corps doit être plein ou creux. Les tiges pleines sont la valeur par défaut pour la plupart des vérins de flèche car elles offrent une rigidité élevée dans une enveloppe compacte. Ils sont simples à usiner, simples à chromer et faciles à inspecter. Lorsque l'alésage du cylindre est grand et la course courte, une tige solide gagne généralement en termes de coût et de fiabilité.
Les tiges creuses deviennent intéressantes lorsque le poids compte ou lorsque la tige doit comporter un passage d'huile interne. Une tige de piston creuse peut réduire la masse en mouvement sur les flèches à longue portée, ce qui réduit l'inertie et améliore la précision du positionnement. Les conduites d'huile creuses ont un objectif différent : elles acheminent le fluide hydraulique à travers la tige elle-même, simplifiant ainsi la conception des collecteurs sur certains circuits de flèche et de stabilisateur.
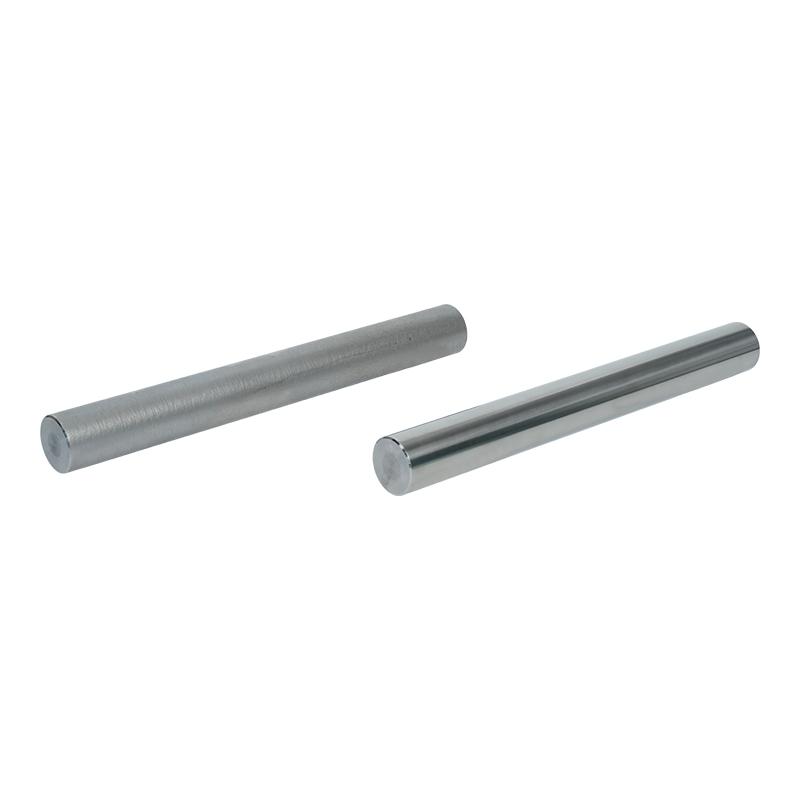
 Tige de piston solide en acier allié à finition précise pour vérins hydrauliques Fabriquée à partir d'aciers alliés ou inoxydables avec une précision F5-F9 et des diamètres Φ20-Φ500, cette tige solide supporte les vérins de flèche nécessitant une cohérence dimensionnelle ; Un chromage dur en option et un usinage personnalisé sont disponibles. Voir le produit →
Pour les applications critiques de flèche, une tige solide à finition précise offre la cohérence dimensionnelle dont dépendent les joints de presse-étoupe et les roulements. La finition de surface, la rondeur et la rectitude interagissent ici, et de petites déviations invisibles sur une tige à usage général peuvent devenir des chemins de fuite sur une flèche qui effectue des milliers de cycles par équipe.
L’acier nu ne durera pas longtemps sur un boom en état de marche. La surface d'une tige de piston est essuyée par des joints à chaque course, elle doit donc être suffisamment dure pour résister à l'abrasion et suffisamment lisse pour protéger la lèvre du joint. Le choix du revêtement est donc l’une des décisions les plus importantes de la spécification.
Le chromage dur reste la référence de l’industrie. Une couche de chrome dur bien appliquée donne une surface dure à faible friction avec une bonne résistance à l'usure à un coût raisonnable. Là où la résistance à la corrosion est plus importante, un revêtement de chrome blanc laiteux et de chrome dur ajoute une sous-couche plus douce et plus uniforme qui améliore les performances au brouillard salin. Le revêtement en nickel et en chrome dur combine une barrière de nickel résistante à la corrosion avec une couche extérieure en chrome dur, qui convient aux environnements offshore, portuaires et autres environnements humides.
Pour les cycles de service plus exigeants, le revêtement céramique et le revêtement laser offrent des alternatives. Les revêtements céramiques offrent une dureté élevée et une excellente résistance chimique, tandis que le revêtement laser fusionne une couche liée métallurgiquement qui peut être réusinée et reconstruite. Le revêtement QPQ, un processus de nitruration par trempe-polissage-trempe, produit une surface dure et résistante à l'usure avec une distorsion minimale, ce qui est utile sur les tiges longues et minces où la rectitude est essentielle.
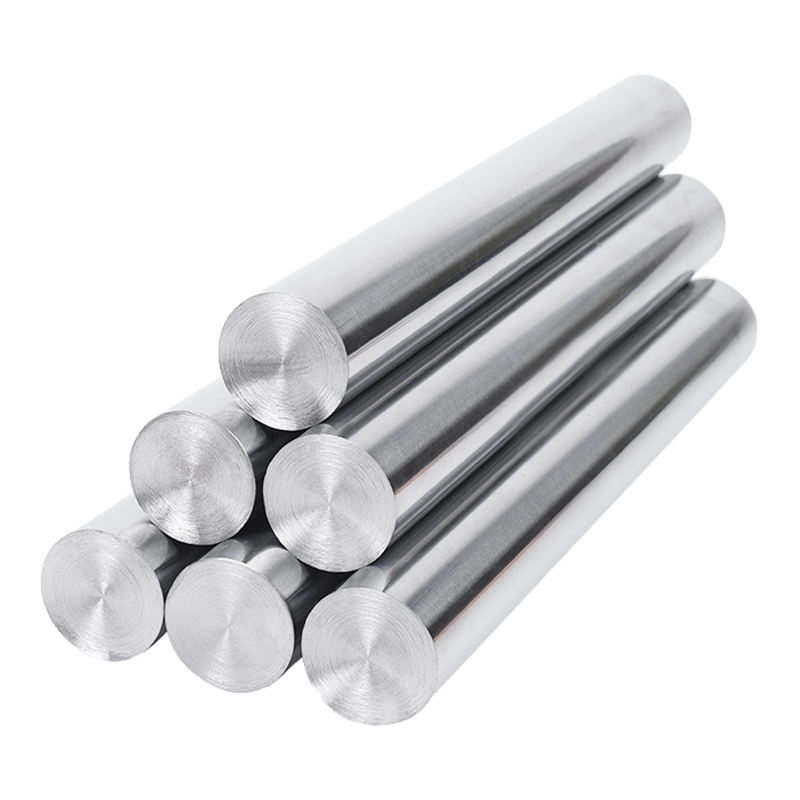
 Tige de piston chromée dure pour vérins hydrauliques Galvanisée avec du chrome dense, cette tige de piston offre une dureté de surface élevée, une résistance à l'usure et à la corrosion, ainsi qu'une finition lisse pour les applications exigeantes de vérins hydrauliques nécessitant une étanchéité, un ajustement ou une restauration dimensionnelle. Voir le produit →
De nombreux vérins de flèche n'utilisent pas de tige simple. Au lieu de cela, la tige est livrée sous la forme d'un assemblage comprenant un œil, une bride ou une extrémité filetée déjà jointe au corps de la tige. La méthode d’assemblage affecte la résistance à la fatigue, les délais et la stratégie de réparation.
Une tige forgée d'une seule pièce forme la tige et son extrémité à partir d'une seule pièce forgée, éliminant ainsi les cordons de soudure dans la région la plus sollicitée. Il s'agit du choix privilégié pour les vérins de flèche à forte charge où la résistance à la fatigue est critique. Les conceptions de baguettes de soudage intégrées soudent une extrémité séparée au corps de la tige, ce qui permet une plus grande flexibilité dans la géométrie des extrémités et peut être plus économique pour les applications de service moyen. Les constructions de baguettes de soudage divisées divisent l'assemblage en sections qui sont soudées puis finies, ce qui est utile lorsque la longueur totale dépasse la capacité d'usinage disponible ou lorsque le matériau final doit différer du matériau de la baguette.
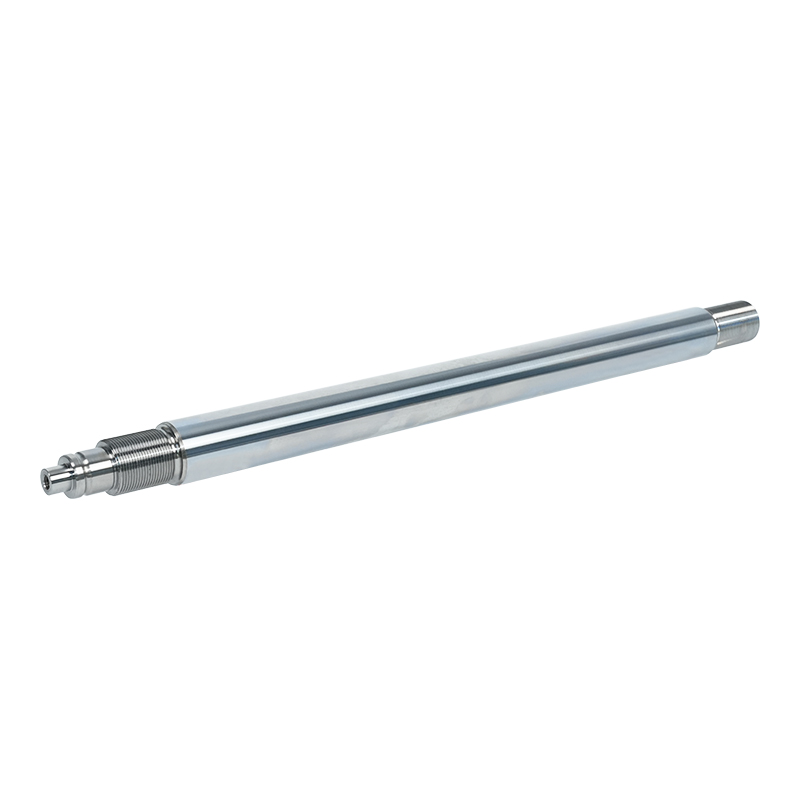
 Ensembles de tiges de piston de cylindre hydraulique forgés d'une seule pièce Fabriqué par forgeage intégral sans soudure ni joints d'assemblage, cet ensemble de tiges monobloc offre un flux de grain continu, une résistance élevée à la fatigue, une précision F5-F9, un chromage dur en option et un usinage personnalisé pour les cylindres exigeants. Voir le produit →
Les performances des tiges sont décidées bien avant que la pièce n'atteigne la machine. La chimie de l’acier, le traitement thermique, le redressage, l’usinage, le meulage, le polissage et le revêtement laissent leur marque sur la surface finale. Un fournisseur qui contrôle ces étapes en interne a un chemin plus court vers un résultat cohérent.
Dans notre propre production, le processus commence par l'inspection des matériaux entrants et se poursuit par le meulage CNC, le polissage CNC et une ligne de placage intelligente à environnement contrôlé. Chaque tige est vérifiée pour la rectitude, le diamètre, la rondeur et la rugosité de la surface avant le revêtement, puis revérifiée après le revêtement pour l'épaisseur, l'adhérence et les défauts de surface. L'entreprise est certifiée ISO 9001 et ISO 14001 depuis 2011 et l'usine s'étend désormais sur plus de 25 000 mètres carrés avec plusieurs centaines d'employés.
Si vous souhaitez voir de plus près comment la précision est réellement mesurée et maintenue sur une tige de piston, notre article sur traitement de tige de piston de précision parcourt les paramètres clés.
La bonne tige est celle qui correspond à la charge, à l'environnement et au modèle de maintenance de la machine. Le tableau ci-dessous résume les applications courantes de flèches et les choix de tiges qui tendent à s'y adapter.
| Demande | Corps de tige typique | Traitement de surface commun | Objectif clé |
|---|---|---|---|
| Plateforme de travail aérien | Finition solide et précise | Chrome dur | Rectitude, durée de vie du joint |
| Grue montée sur camion | Plein ou creux | Chrome dur, nickel-chrome | Résistance à la flexion, à la corrosion |
| Pompe à béton | Solide, haute rigidité | Chrome dur, ceramic | Durée de vie à la fatigue, à l'abrasion |
| Équipements portuaires et offshore | Solide ou assemblage | Nickel-chrome, revêtement laser | Brouillard salin, réparabilité |
| Pelle longue portée | Assemblage creux ou plein | Chrome dur, QPQ | Poids, contrôle de la distorsion |
Les tiges de piston hydrauliques de flèche ne constituent qu'une petite partie d'une grande machine, mais elles supportent une part disproportionnée du fardeau de la fiabilité. Une tige droite, dure et correctement protégée maintient les joints en vie, maintient la pression et maintient le mouvement de la flèche de manière prévisible. Une tige sous-spécifiée devient un élément de maintenance récurrent.
Si vous spécifiez des tiges pour une nouvelle conception de flèche ou recherchez un fournisseur capable de prendre en charge une flotte existante, la solution pratique consiste à définir d'abord le cas de charge, l'environnement et l'intervalle d'entretien prévu, puis à faire correspondre le corps de tige, le type d'assemblage et le revêtement à ces entrées. Cette séquence maintient les coûts là où ils doivent être et les performances là où elles comptent.
Contactez-nous
+86-137-0618-5800
No. 3, route Dujuan West, ville de Hudai, district de Binhu, ville de Wuxi, province du Jiangsu
Entrez en contact
Mobile